Chưa có sản phẩm trong giỏ hàng
Độ trong PVC Granules y tế phụ thuộc yếu tố nào?
Mục lục [Hiển thị]
- 1. Độ trong và haze của PVC khác nhau thế nào?
- 2. Resin và phụ gia ảnh hưởng đến độ trong ra sao?
- 3. Tác động của nhiệt, shear và quá trình làm mát
- 4. Độ ẩm và nhiễm bẩn gây đục ống như thế nào?
- 5. Cách khoanh vùng nguyên nhân khi ống PVC bị đục
- 6. Phương pháp thống nhất mẫu chuẩn và giới hạn nghiệm thu
- 7. Câu hỏi thường gặp về độ trong PVC Granules y tế
- 8. AN ĐẠT kiểm soát và điều chỉnh độ trong như thế nào?
- 9. Kết luận
Độ trong PVC Granules y tế không được quyết định riêng bởi vẻ ngoài của hạt nhựa. Resin, chất hóa dẻo, chất ổn định, độ ẩm, mức nhiễm bẩn và điều kiện đùn đều có thể làm ống xuất hiện haze, vệt đục hoặc ngả màu. AN ĐẠTsẽ giúp anh/chị xác định đúng nguyên nhân trước khi điều chỉnh công thức hoặc thông số máy.
1. Độ trong và haze của PVC khác nhau thế nào?
Độ trong thường được hiểu là khả năng nhìn xuyên qua vật liệu và quan sát rõ vật thể ở phía sau. Haze thể hiện mức ánh sáng bị tán xạ khi truyền qua mẫu, khiến hình ảnh nhìn qua sản phẩm trở nên mờ hoặc có cảm giác như phủ một lớp sương. Vì vậy, một mẫu vẫn có thể truyền được nhiều ánh sáng nhưng hình ảnh phía sau không rõ do haze cao.
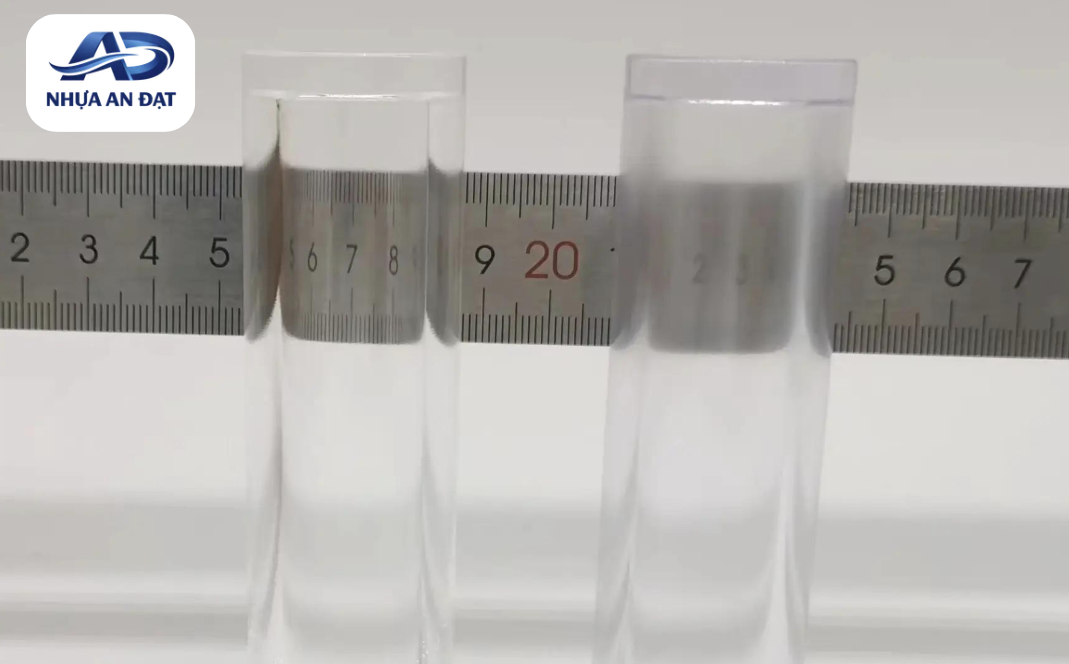
ASTM D1003-21 là phương pháp đang được ASTM liệt kê để đo haze và độ truyền sáng của nhựa trong suốt. Tiêu chuẩn này cũng xác định dữ liệu haze và truyền sáng đặc biệt hữu ích trong kiểm soát chất lượng và xây dựng yêu cầu kỹ thuật.
Khi đánh giá độ trong PVC Granules y tế, doanh nghiệp nên tách ít nhất 3 tiêu chí: Độ truyền sáng tổng; Haze hoặc mức độ mờ và Màu nền và mức ngả vàng. Chỉ ghi yêu cầu “ống phải trong” sẽ khiến kết quả phụ thuộc nhiều vào mắt người, ánh sáng phòng và màu nền dùng để quan sát.
2. Resin và phụ gia ảnh hưởng đến độ trong ra sao?
Độ trong của nhựa PVCphụ thuộc lớn vào khả năng tương hợp giữa resin và toàn bộ hệ phụ gia. Khi các thành phần phân tán không đồng đều hoặc có khác biệt đáng kể về tính chất quang học, ánh sáng dễ bị tán xạ và làm sản phẩm xuất hiện haze.
Những nhóm thành phần cần kiểm soát gồm:
Resin PVC: kích thước hạt, độ xốp và khả năng hấp thụ chất hóa dẻo ảnh hưởng đến quá trình phối trộn và nóng chảy.
Chất hóa dẻo: cần tương hợp với resin và phù hợp với mức Shore A mục tiêu.
Chất ổn định: sai tỷ lệ hoặc phân tán kém có thể làm sản phẩm ngả màu hoặc xuất hiện điểm đục.
Chất bôi trơn: dùng quá mức có thể ảnh hưởng đến độ đồng nhất và bề mặt.
Chất màu, chất độn: dù hàm lượng thấp vẫn có thể làm thay đổi truyền sáng.
Phụ gia chức năng: cần đánh giá lại trên đúng công thức.
Trong một nghiên cứu cụ thể, việc bổ sung tác nhân kháng khuẩn vào PVC làm độ truyền sáng của mẫu thử giảm 28,3%. Con số này không áp dụng cho mọi công thức, nhưng cho thấy phụ gia có thể tạo ra thay đổi quang học đáng kể.
3. Tác động của nhiệt, shear và quá trình làm mát
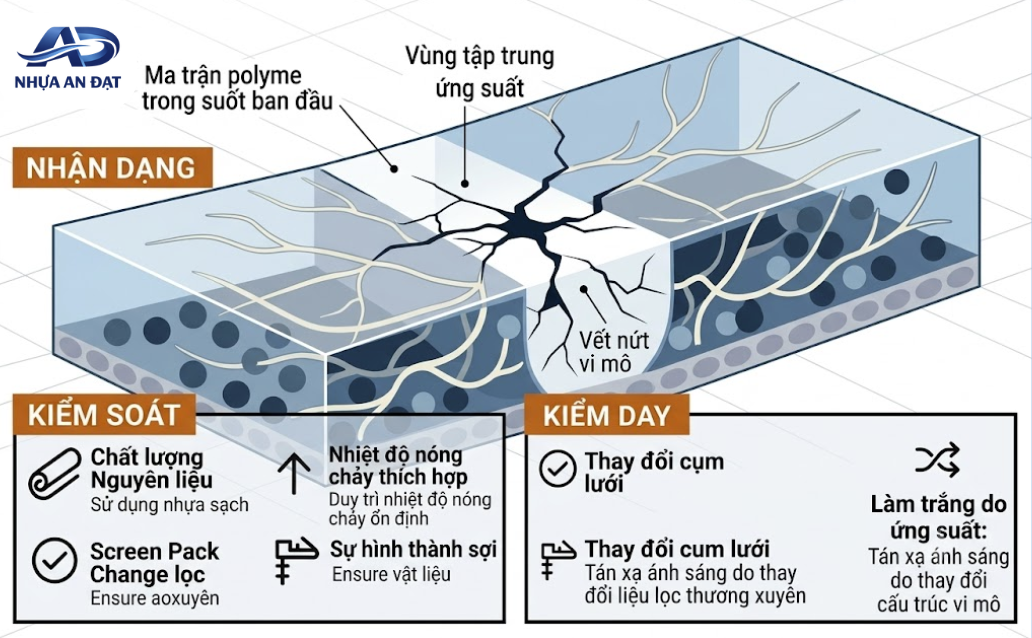
Trong quá trình đùn, PVC phải được cung cấp đủ nhiệt và lực cắt để các thành phần nóng chảy, hòa trộn thành một pha tương đối đồng nhất. Nếu nhiệt thấp hoặc shear chưa đủ, vật liệu có thể hóa dẻo không hoàn toàn, tạo vệt trắng, hạt chưa tan hoặc vùng có chiết suất khác nhau. Ngược lại, nhiệt quá cao, thời gian lưu dài hoặc tồn đọng vật liệu trong đầu khuôn có thể làm PVC suy giảm ổn định, dẫn đến ngả vàng, vệt cháy hoặc chấm màu trên bề mặt.
Quá trình làm mát cũng ảnh hưởng trực tiếp đến độ trong PVC Granules y tế. Nước làm mát không ổn định, nhiệt độ bể thay đổi hoặc tốc độ kéo dao động có thể làm bề mặt ống không đồng đều, tạo vân, mờ cục bộ hoặc sai lệch kích thước. Nghiên cứu trên ống PVC dùng trong y tế cho thấy thay đổi của quá trình đùn có thể làm biến đổi điều kiện hóa học và vật lý trên bề mặt sản phẩm.
Do đó, khi ống bị đục, doanh nghiệp không nên điều chỉnh công thức ngay mà cần kiểm tra đồng thời profile nhiệt, tốc độ trục vít, áp suất đầu khuôn, thời gian lưu, tốc độ kéo và điều kiện làm mát.
4. Độ ẩm và nhiễm bẩn gây đục ống như thế nào?
Bản thân resin PVC không phải lúc nào cũng là nguyên nhân chính gây ẩm, nhưng phụ gia, bao bì hở, điều kiện lưu kho và môi trường phối trộn có thể đưa hơi ẩm vào hỗn hợp. Khi vật liệu đi qua vùng nhiệt cao, lượng ẩm này có thể tạo bọt nhỏ, lỗ khí hoặc vệt bạc trên thành phẩm.
Các nguồn gây đục cần kiểm tra gồm:
Bao hạt được mở lâu nhưng không đóng kín.
Phụ gia dạng bột bị hút ẩm trong quá trình lưu kho.
Phễu cấp liệu hoặc đường dẫn còn nước sau vệ sinh.
Lẫn hạt có màu, hạt tái sử dụng hoặc vật liệu khác.
Dầu mỡ, bụi kim loại hoặc cặn cháy trong máy.
Nguyên liệu từ các lô khác nhau được trộn nhưng chưa đánh giá.
Nước làm mát bám cặn lên bề mặt ống.
Nếu đục xuất hiện theo từng điểm hoặc từng vệt, nguyên nhân thường cần được tìm ở nhiễm bẩn, phân tán hoặc dòng chảy. Nếu toàn bộ ống bị mờ tương đối đồng đều, cần xem thêm công thức, mức hóa dẻo và điều kiện làm nguội.
5. Cách khoanh vùng nguyên nhân khi ống PVC bị đục
Khi phát hiện sai lệch, doanh nghiệp nên thay đổi từng nhóm yếu tố thay vì điều chỉnh nhiều thông số cùng lúc.
| Hiện tượng quan sát | Nguyên nhân cần kiểm tra trước |
|---|---|
| Đục đều toàn bộ ống | Tương hợp công thức, mức nóng chảy, làm mát |
| Vệt trắng chạy dọc | Phân tán, khuôn, dòng chảy hoặc vật liệu chưa hóa dẻo |
| Chấm đen hoặc chấm vàng | Cặn cháy, điểm lưu vật liệu, nhiễm bẩn |
| Bọt hoặc vệt bạc | Độ ẩm, khí trong vật liệu hoặc thoát khí kém |
| Trong khi mới đùn, đục sau lưu kho | Dịch chuyển phụ gia, kết tinh hoặc thay đổi bề mặt |
| Ngả vàng sau thời gian chạy | Nhiệt, thời gian lưu hoặc độ ổn định nhiệt |
Quy trình kiểm tra nên đi theo thứ tự: đối chiếu lô nguyên liệu, vệ sinh máy, kiểm tra profile nhiệt, kiểm tra làm mát và cuối cùng mới điều chỉnh công thức. Cách này giúp hạn chế việc thay công thức trong khi lỗi thực tế xuất phát từ máy hoặc quy trình.
6. Phương pháp thống nhất mẫu chuẩn và giới hạn nghiệm thu
Độ trong cần được đánh giá trên mẫu có cùng độ dày, hình dạng và điều kiện bề mặt. ISO 13468-1:2019 áp dụng cho việc xác định độ truyền sáng tổng của nhựa trong, gần như không màu và dạng phẳng; phạm vi công bố bao gồm mẫu không dày quá 10 mm. Với ống cong, doanh nghiệp có thể cần chuẩn bị tấm mẫu hoặc thống nhất phương pháp nội bộ phù hợp hơn.
Một bộ giới hạn nghiệm thu nội bộ có thể gồm:
| Chỉ tiêu | Ví dụ giới hạn nội bộ |
| Độ truyền sáng | Từ 85% trở lên |
| Haze | Không quá 5% |
| Chênh lệch màu ΔE | Không quá 2,0 |
| Số vị trí đo | 5 vị trí trên mỗi mẫu |
| Độ dày mẫu | 1,0 ± 0,1 mm |
| Thời điểm đánh giá | Sau đùn và sau 7 ngày lưu |
Các con số trên chỉ là ví dụ minh họa, không phải giới hạn chung cho mọi PVC y tế. Mỗi doanh nghiệp cần xác lập tiêu chí theo mẫu đối chứng và chức năng sản phẩm.
7. Câu hỏi thường gặp về độ trong PVC Granules y tế
7.1 Hạt càng trong thì ống thành phẩm càng trong đúng không?
Không hoàn toàn. Hạt có vẻ ngoài trong nhưng ống vẫn có thể bị đục do mức nóng chảy, phụ gia, khuôn, shear, nhiệt độ hoặc quá trình làm mát.
7.2 Vì sao ống mới đùn trong nhưng bị đục sau lưu kho?
Nguyên nhân có thể liên quan đến sự dịch chuyển hoặc kết tinh của phụ gia, thay đổi bề mặt, điều kiện nhiệt độ lưu kho hoặc mức tương hợp chưa ổn định. Cần theo dõi mẫu sau 7 ngày, 14 ngày hoặc khoảng thời gian phù hợp với sản phẩm.
7.3 Có thể cải thiện độ trong mà không đổi Shore A không?
Có thể, bằng cách tối ưu mức tương hợp, hệ ổn định, bôi trơn, điều kiện nóng chảy và làm mát. Tuy nhiên, mọi thay đổi công thức đều cần đo lại Shore A và cơ tính để xác nhận không phát sinh sai lệch mới.
8. AN ĐẠT kiểm soát và điều chỉnh độ trong như thế nào?
Tại AN ĐẠT, quá trình phát triển độ trong bắt đầu từ mẫu thành phẩm, độ dày, màu nền, Shore A và điều kiện đùn thực tế. Chúng tôi ưu tiên đối chiếu theo mẫu chuẩn thay vì sử dụng những mô tả cảm tính như “trong hơn” hoặc “hơi đục”.
Với các dự án GIA CÔNG HẠT NHỰA PVC, AN ĐẠT có thể phối hợp kiểm soát nguyên liệu, tỷ lệ phối trộn, độ đồng đều của hạt và hỗ trợ khách hàng chạy thử. Khi xuất hiện lỗi, dữ liệu về nhiệt độ, tốc độ máy, áp suất, khuôn và làm mát sẽ được dùng để phân biệt lỗi công thức với lỗi quy trình.
Độ trong chỉ được xác nhận trên đúng mã công thức, độ dày và mẫu thành phẩm đã thống nhất; không nên dùng kết quả của một sản phẩm để đại diện cho toàn bộ ứng dụng.
9. Kết luận
Độ trong PVC Granules y tế là kết quả tổng hợp của resin, phụ gia, độ ẩm, mức phân tán, nhiệt, shear, khuôn và quá trình làm mát. Việc chỉ quan sát hạt hoặc điều chỉnh một thông số riêng lẻ rất dễ dẫn đến chẩn đoán sai nguyên nhân.
Công Ty TNHH Nhựa An Đạtsẵn sàng tiếp nhận mẫu ống, yêu cầu haze, độ truyền sáng và dữ liệu chạy máy để tư vấn công thức, thực hiện mẫu thử và báo giá. Anh/chị có thể liên hệ Hotline/Zalo để trao đổi trực tiếp trước khi phát triển sản phẩm.
THÔNG TIN LIÊN HỆ XEM TẠI
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/profile.php?id=61591847673388
>> Xem thêm:
Bài viết liên quan
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


