Chưa có sản phẩm trong giỏ hàng
Độ dày tấm PVC cứng không đồng đều do đâu?
Mục lục [Hiển thị]
- 1. Các dạng lệch độ dày thường gặp trên tấm PVC cứng
- 2. Phân bố dòng chảy tại die ảnh hưởng độ dày thế nào?
- 3. Melt pressure và fusion liên quan gì đến độ ổn định độ dày?
- 4. Tốc độ kéo và làm nguội có thể làm tấm lệch gauge ra sao?
- 5. Biến động cấp liệu và Dry Blend ảnh hưởng như thế nào?
- 6. Cách lập bản đồ độ dày để khoanh vùng nguyên nhân
- 7. Khi nào cần điều chỉnh công thức hoặc nguyên liệu?
- 8. Câu hỏi thường gặp về độ dày tấm PVC cứng không đồng đều
- 9. AN ĐẠT kiểm soát biến động đầu vào khi cung ứng nguyên liệu pha sẵn như thế nào?
Độ dày tấm PVC cứng không đồng đều có thể xuất hiện theo chiều ngang, chiều dài hoặc tập trung tại mép tấm. Nguyên nhân không chỉ nằm ở die mà còn liên quan đến melt pressure, fusion, tốc độ kéo, cooling và độ ổn định của phối liệu. Trong bài viết này, AN ĐẠT phân tích cách đọc pattern sai lệch để nhà máy xác định nên kiểm tra khuôn, máy hay nguyên liệu trước.
1. Các dạng lệch độ dày thường gặp trên tấm PVC cứng
Độ dày tấm PVC cứng không đồng đều cần được phân loại theo pattern trước khi điều chỉnh die hoặc công thức. Một giá trị trung bình vẫn có thể nằm trong giới hạn nhưng tấm thực tế lại quá dày ở giữa, mỏng ở mép hoặc dao động liên tục theo chiều máy.
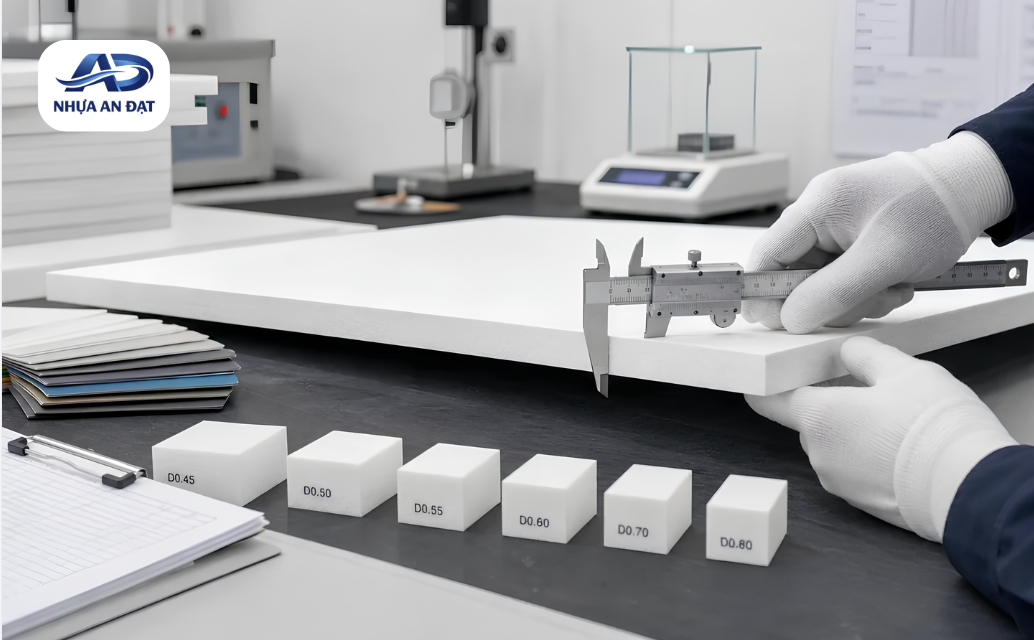
Với PVC Compound cứng, độ dày cuối cùng là kết quả của lượng melt đi qua từng vùng của die, độ ổn định áp suất, tốc độ kéo và trạng thái của tấm khi được làm nguội. Các dạng sai lệch thường gặp gồm:
Giữa tấm dày hơn hai mép: Cần kiểm tra phân bố dòng trong die, khe die và điều kiện nhiệt theo chiều ngang. Không nên mặc định chỉnh tốc độ kéo vì tốc độ kéo thường tác động lên toàn khổ.
Một mép dày, một mép mỏng: Pattern bất đối xứng thường gợi ý vấn đề cục bộ ở die, nhiệt hoặc phân bố dòng hơn là biến động công thức trên toàn hệ.
Độ dày dao động theo chiều dài tấm: Cần theo dõi melt pressure, feeding, RPM và haul-off vì đây là nhóm biến có thể thay đổi theo thời gian.
Độ dày thay đổi theo từng batch: Khi máy, die và tốc độ không đổi nhưng sai lệch đi theo lô nguyên liệu, độ ổn định của Dry Blend cần được đưa vào phạm vi kiểm tra.
Mép tấm biến động sau cooling: Có thể liên quan đến co rút và khả năng làm nguội không đồng đều chứ chưa chắc xuất phát từ die gap.
Việc xác định đúng pattern giúp tránh chỉnh die lip trong khi nguyên nhân thực tế lại nằm ở pressure hoặc cấp liệu.
2. Phân bố dòng chảy tại die ảnh hưởng độ dày thế nào?
Trong quá trình đùn tấm, die phải phân bố melt từ dòng chảy tương đối tập trung thành một dòng rộng trên toàn bộ khổ tấm. Nếu lượng melt tại từng vị trí không tương đương, thickness profile sẽ thay đổi theo chiều ngang. Sự phân bố này chịu ảnh hưởng bởi hình học die, khe die, độ nhớt melt và nhiệt độ cục bộ. Ví dụ, một vùng có khe lớn hơn hoặc melt ít nhớt hơn có thể cho lượng vật liệu đi qua lớn hơn và tạo vùng tấm dày hơn.
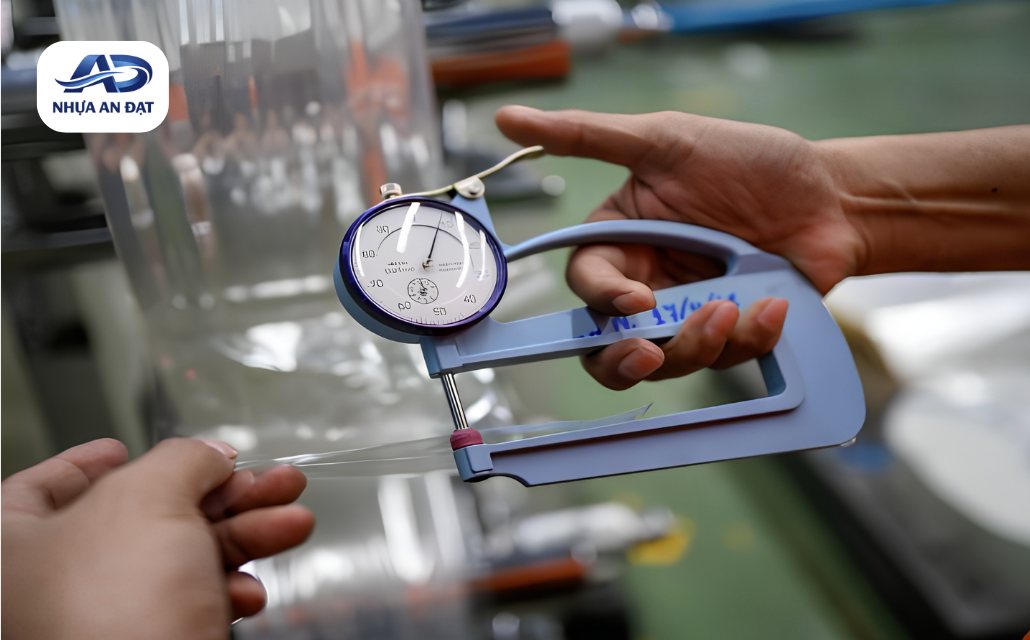
Một số dấu hiệu nên ưu tiên kiểm tra die gồm:
Sai lệch luôn nằm đúng một vị trí trên chiều ngang: Đây là pattern điển hình cần đối chiếu die lip, temperature zone và flow distribution tại vị trí tương ứng.
Chỉnh die lip làm profile thay đổi ngay: Điều này cho thấy khuôn đang tác động trực tiếp, nhưng vẫn cần theo dõi sau khi hệ đạt trạng thái ổn định.
Sai lệch lớn hơn khi tăng output: Lưu lượng cao hơn có thể làm phân bố pressure và rheology trong die thay đổi.
Một vùng vừa lệch thickness vừa khác bề mặt: Nên kiểm tra đồng thời die flow, nhiệt cục bộ và tình trạng plate-out hoặc build-up.
Die lip có thể được sử dụng để hiệu chỉnh profile độ dày, nhưng không nên chỉnh liên tục để bù cho melt pressure đang dao động. Nếu nguồn cấp vật liệu không ổn định, việc chỉnh khuôn chỉ tạo ra trạng thái đạt tạm thời.
3. Melt pressure và fusion liên quan gì đến độ ổn định độ dày?
Nếu die quyết định cách dòng melt được phân bố theo chiều ngang thì melt pressure phản ánh mức độ ổn định của dòng vật liệu được đưa tới die. Khi pressure dao động, lưu lượng qua khuôn có thể thay đổi theo thời gian. Kết quả là tấm xuất hiện vùng dày và mỏng luân phiên theo chiều máy dù die gap không thay đổi.
Fusion cũng liên quan trực tiếp vì trạng thái hợp nhất của PVC quyết định rheology và khả năng duy trì dòng melt ổn định. Một hệ chưa fusion phù hợp có thể tạo viscosity không đồng nhất, trong khi over-processing lại làm thay đổi lịch sử nhiệt và khả năng ổn định của compound.
Các biểu hiện cần xem cùng nhau gồm:
Pressure dao động cùng thickness: Cần truy nguyên từ feeding, RPM, fusion và temperature trước khi chỉnh haul-off.
Torque và pressure cùng thay đổi: Đây là tín hiệu trạng thái melt hoặc lượng cấp vào extruder đang biến động.
Tấm lệch độ dày sau khi thay compound: Resin, filler hoặc hệ lubricant khác có thể làm rheology thay đổi dù profile máy được giữ nguyên.
Pressure ổn định nhưng thickness vẫn lệch cố định theo ngang: Khi đó die distribution hoặc downstream trở thành hướng kiểm tra ưu tiên hơn.
Mối quan hệ này cũng giải thích vì sao nhiệt độ đùn tấm PVC cứng phải được đánh giá cùng pressure và output. Nhiệt cài đặt giống nhau không đảm bảo melt có cùng độ nhớt nếu shear và công thức đã thay đổi.
4. Tốc độ kéo và làm nguội có thể làm tấm lệch gauge ra sao?
Sau khi rời die, tấm vẫn còn nóng và có khả năng biến dạng. Tốc độ haul-off quyết định mức kéo giãn của vật liệu trước khi cấu trúc được làm nguội và cố định.
Nếu tốc độ kéo tăng trong khi output giữ nguyên, lượng vật liệu trên mỗi đơn vị chiều dài giảm và tấm có xu hướng mỏng hơn. Ngược lại, nếu haul-off giảm mà lưu lượng melt không đổi, thickness có thể tăng. Điểm quan trọng là độ ổn định của tốc độ, không chỉ giá trị cài đặt.
Tốc độ kéo dao động: Có thể tạo thickness variation lặp lại theo chiều dài tấm.
Tăng line speed nhưng cooling không đổi: Tấm có ít thời gian làm nguội hơn trước khi qua các vùng tiếp theo, làm mức co sau định hình thay đổi.
Hai mép nguội khác phần giữa: Sự khác biệt về co rút có thể làm profile cuối khác với profile vừa ra khỏi die.
Một mặt cooling mạnh hơn: Ngoài độ phẳng, trạng thái co cũng có thể ảnh hưởng phép đo thickness sau khi tấm nguội hoàn toàn.
Một cách kiểm tra hữu ích là đo tấm ngay sau vùng định hình và sau khi nguội ổn định. Nếu profile thay đổi đáng kể giữa hai vị trí, downstream cần được kiểm tra trước khi chỉnh die.
5. Biến động cấp liệu và Dry Blend ảnh hưởng như thế nào?
Khi thickness dao động theo chiều dài mà die và haul-off tương đối ổn định, hệ cấp liệu và độ ổn định của Dry Blend cần được xem xét.
Đối với nguyên liệu bột, bulk density, mức độ đồng nhất và khả năng chảy của phối liệu có thể ảnh hưởng lượng vật liệu thực tế được đưa vào extruder, đặc biệt ở hệ cấp liệu nhạy với đặc tính vật liệu. Một số tình huống cần kiểm tra gồm:
Bulk density biến động giữa các mẻ: Cùng thể tích cấp liệu nhưng khối lượng thực tế có thể khác, từ đó làm output và pressure thay đổi nếu hệ thống không bù chính xác theo khối lượng.
Phối liệu phân tầng: Nếu resin, filler hoặc phụ gia có sự khác biệt lớn về kích thước hạt và trạng thái bề mặt, vận chuyển hoặc rung động có thể làm mức đồng nhất thay đổi trong một số điều kiện.
Khả năng chảy không ổn định: Bridging, ratholing hoặc feed fluctuation có thể làm lượng Dry Blend vào screw không đều.
Độ ẩm hoặc trạng thái filler thay đổi: Có thể ảnh hưởng flowability và đồng thời làm rheology của compound biến động.
Batch này ổn, batch khác dao động: Khi máy được giữ ở cùng điều kiện, cần đối chiếu mã lô, mixing và bulk characteristics trước khi kết luận do die.
Trong quá trình phát triển nguyên liệu PVC theo yêu cầu, khả năng lặp lại giữa các batch quan trọng không kém việc một batch đơn lẻ tạo được mẫu đạt.
Đối với sản xuất công nghiệp, công thức tốt phải giúp dây chuyền duy trì output và pressure đủ ổn định để thickness không biến động liên tục.
6. Cách lập bản đồ độ dày để khoanh vùng nguyên nhân
Thay vì chỉ đo một vài điểm ngẫu nhiên, nhà máy nên xây dựng thickness map để nhìn được pattern theo cả chiều ngang và chiều máy. Ví dụ, có thể chọn nhiều vị trí cố định từ mép trái đến mép phải và lặp lại phép đo tại các khoảng chiều dài xác định. Điều quan trọng là sử dụng cùng phương pháp và cùng vị trí tương đối giữa các lần trial.
Bước 1: Chia chiều ngang thành các điểm đo cố định
Nên có các điểm ở hai mép, vùng gần mép và phần giữa. Số lượng điểm phụ thuộc khổ tấm và mức độ chi tiết cần kiểm soát.
Bước 2: Đo lặp theo chiều dài
Thay vì chỉ đo một mặt cắt, cần lấy dữ liệu sau các khoảng thời gian hoặc chiều dài nhất định để thấy độ dày có dao động theo thời gian hay không.
Bước 3: Đối chiếu với dữ liệu máy
Tại từng thời điểm lấy mẫu, nên lưu melt pressure, RPM, output, torque hoặc dòng motor và haul-off speed.
Bước 4: Đọc pattern
Một số pattern có giá trị chẩn đoán cao:
Sai lệch ngang cố định: Ưu tiên die flow, die lip và thermal distribution.
Toàn khổ cùng dày hoặc mỏng theo chu kỳ: Ưu tiên feeding, pressure, RPM hoặc haul-off.
Chỉ mép biến động sau cooling: Ưu tiên downstream và shrinkage.
Pattern thay đổi theo batch: Cần kiểm tra tính đồng nhất của phối liệu và nguyên liệu đầu vào.
Bước 5: Chỉ điều chỉnh một nhóm biến
Nếu thickness map gợi ý die, hãy xử lý die trước. Nếu toàn khổ dao động cùng nhau, chỉnh die lip ở từng vị trí có thể làm hệ phức tạp hơn mà không giải quyết nguồn lỗi.
7. Khi nào cần điều chỉnh công thức hoặc nguyên liệu?
Không phải mọi trường hợp lệch gauge đều cần thay Dry Blend. Nếu một mép luôn dày hơn trong khi melt pressure ổn định, khả năng cao die hoặc downstream cần được kiểm tra trước. Ngược lại, phần nguyên liệu đáng được xem xét khi:
Thickness variation đi cùng pressure và torque biến động: Điều này cho thấy lượng cấp hoặc rheology của melt chưa đủ ổn định.
Lỗi đi theo từng batch: Cùng máy và setting nhưng một lô chạy ổn, lô khác liên tục dao động thì tính đồng nhất của nguyên liệu trở thành biến quan trọng.
Đổi filler hoặc resin rồi output không còn ổn định: Thay nguyên liệu có thể làm bulk behavior, fusion và viscosity thay đổi.
Phải liên tục chỉnh haul-off để giữ thickness: Nếu tốc độ kéo chỉ đang bù cho output dao động, cần tìm nguyên nhân upstream thay vì tiếp tục chạy bằng điều chỉnh thủ công.
Dry Blend có hiện tượng cấp liệu không đều: Flowability và bulk density cần được kiểm tra trước khi kết luận extruder có vấn đề.
Trong trường hợp công thức cần hiệu chỉnh, mục tiêu phải là tăng độ ổn định của feeding, fusion và melt flow, không phải điều chỉnh compound để bù cho một die đang mất cân bằng cơ học.
8. Câu hỏi thường gặp về độ dày tấm PVC cứng không đồng đều
8.1 Lệch độ dày có liên quan đến bulk density của Dry Blend không?
Có thể. Nếu bulk density hoặc flowability thay đổi, lượng cấp thực tế vào extruder có thể biến động tùy hệ feeding. Tuy nhiên, cần đối chiếu với melt pressure và output trước khi kết luận.
8.2 Vì sao mép tấm thường khác phần giữa?
Nguyên nhân có thể nằm ở phân bố dòng tại die, thermal profile theo chiều ngang hoặc cooling ở hai mép. Cần đo thickness ngay sau die và sau cooling để tách hai nhóm nguyên nhân.
8.3 Khi nào nên chỉnh die lip?
Nên cân nhắc khi sai lệch theo chiều ngang có pattern ổn định, melt pressure và feeding đã được xác nhận tương đối ổn định. Không nên dùng die lip để bù cho output đang dao động theo thời gian.
9. AN ĐẠT kiểm soát biến động đầu vào khi cung ứng nguyên liệu pha sẵn như thế nào?
Với nhà máy sản xuất tấm PVC cứng quy mô lớn, việc giữ thickness ổn định phụ thuộc nhiều vào extruder, die và haul-off, nhưng độ đồng nhất của phối liệu đầu vào vẫn là một biến cần được kiểm soát.
Tùy nhóm sản phẩm và phạm vi triển khai thực tế, AN ĐẠT có thể tiếp nhận công thức tham chiếu, mẫu tấm và dữ liệu dây chuyền để đánh giá phương án PVC Dry Blend pha sẵn theo mã công thức cho nhà máy.
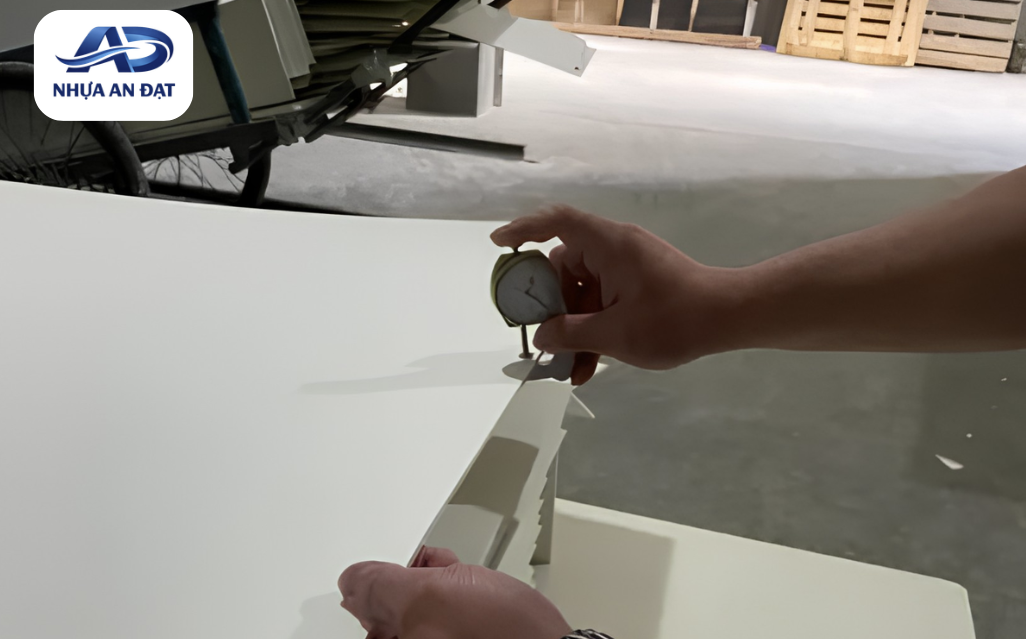
Trong trường hợp khách hàng đang gặp gauge variation, các dữ liệu hữu ích gồm: thickness map; resin; tỷ lệ và grade filler; thông tin Dry Blend; melt pressure; RPM; output; torque hoặc dòng motor; tốc độ kéo; cùng mã batch tương ứng với từng lần xuất hiện lỗi.
Khi triển khai phối liệu pha sẵn, mục tiêu là giữ công thức và đặc tính phối liệu đủ nhất quán giữa các batch, đồng thời theo dõi các chỉ tiêu đầu vào có liên quan như mức độ đồng nhất và bulk behavior của Dry Blend. Điều này giúp giảm một nguồn biến động trước extruder, nhưng không thay thế việc kiểm soát die và hệ kéo.
Nếu thickness lệch cố định theo chiều ngang dù feeding và pressure ổn định, AN ĐẠT không xem chỉnh compound là hướng xử lý đầu tiên. Ngược lại, nếu output và pressure dao động theo từng lô, dữ liệu nguyên liệu sẽ được ưu tiên đối chiếu để xác định phạm vi cần trial.
Thông tin liên hệ - Công Ty TNHH Nhựa An Đạt
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Việt Nam.
Hotline/ ZALO: 0707488367
Email: congthanh.andat@gmail.com
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Xem thêm:
Bài viết liên quan
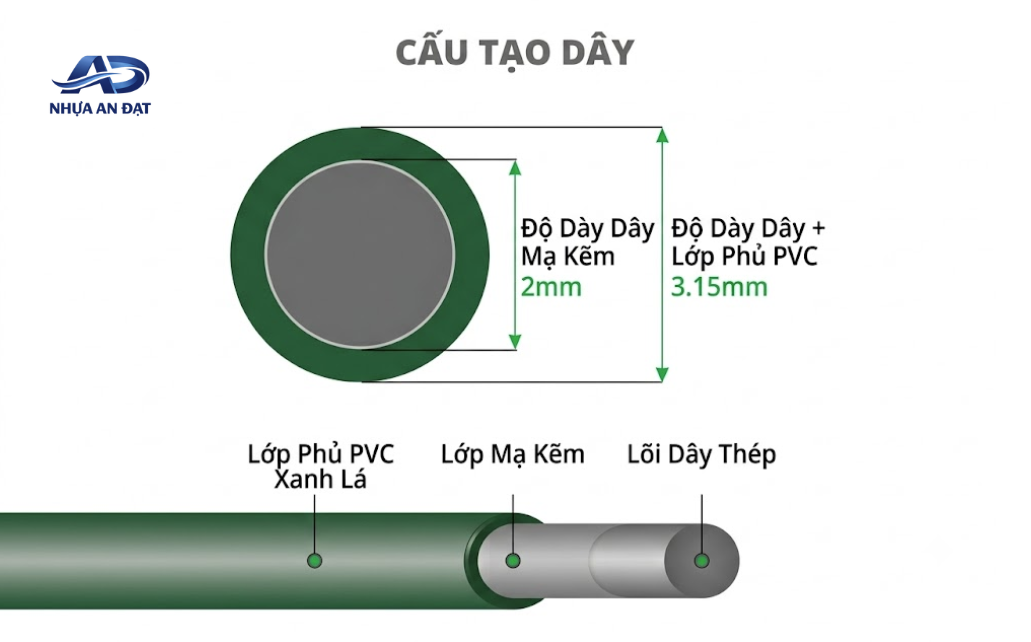
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
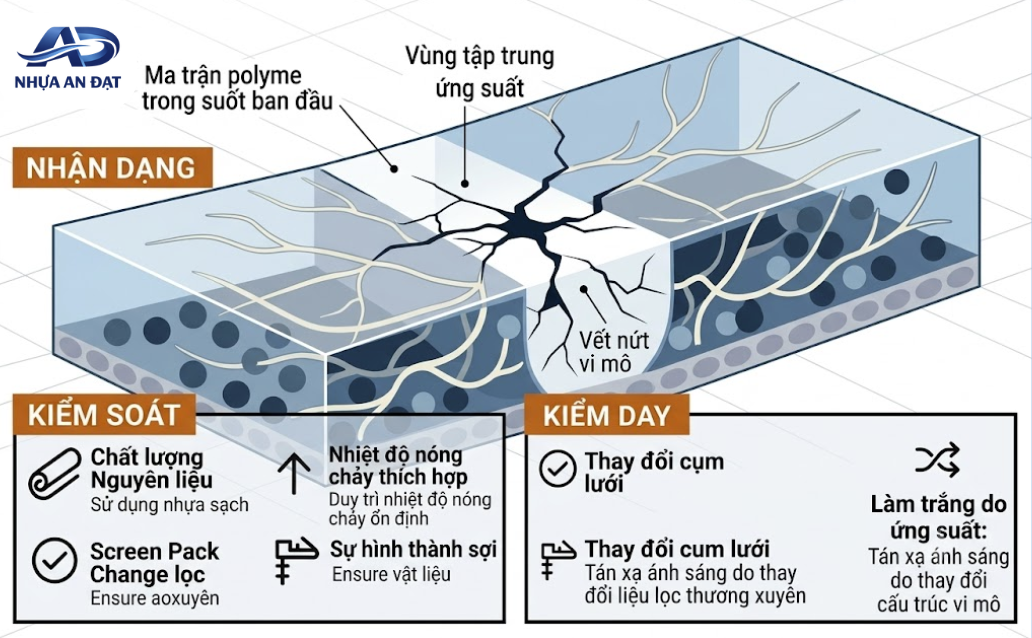
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


