Chưa có sản phẩm trong giỏ hàng
PVC Compound hàn cao tần cho túi nước tiểu cần gì?
Mục lục [Hiển thị]
- 1. Nguyên lý hàn cao tần với PVC
- 2. Độ mềm và độ trong của màng
- 3. Các yếu tố ảnh hưởng độ bền đường hàn
- 4. Vì sao đường hàn bị cháy, bong hoặc rò?
- 5. Cách kiểm tra peel và leak
- 6. Dữ liệu cần gửi khi đặt mẫu PVC Compound
- 7. Câu hỏi thường gặp về PVC Compound hàn cao tần
- 8. AN ĐẠT hỗ trợ PVC Compound hàn RF như thế nào?
- 9. Kết luận
- Xem thêm
PVC Granules y tế hàn cao tần cho túi nước tiểu cần được đánh giá đồng thời trên màng, đường hàn và túi hoàn chỉnh. Độ mềm phù hợp chưa đủ nếu màng dễ dính, đường hàn bong, cháy mép hoặc rò tại góc và vị trí gắn phụ kiện. Khi phát triển PVC Compound, khách hàng cần cung cấp độ dày màng, thông số máy RF, điện cực, tiêu chí peel và phương pháp kiểm tra rò để quá trình làm mẫu có mục tiêu rõ ràng.
1. Nguyên lý hàn cao tần với PVC
Hàn cao tần thường được gọi là HF welding hoặc RF welding. Công nghệ này sử dụng trường điện từ cao tần kết hợp với áp lực để tạo nhiệt ngay trong vật liệu có tính điện môi phù hợp. PVC là một trong những nhóm vật liệu thường được xử lý bằng công nghệ này. Nhà sản xuất thiết bị Forsstrom mô tả HF và RF welding là phương pháp dùng sóng cao tần cùng áp lực để liên kết vật liệu PVC và PU, tạo seam mà không cần sử dụng keo hoặc dung môi làm lớp liên kết chính.
Điểm cần lưu ý là khả năng hàn không phải thuộc tính của riêng hạt PVC. Khi màng nằm giữa hai điện cực, năng lượng được chuyển thành nhiệt trong vật liệu. Khả năng hình thành seam phụ thuộc vào compound, độ dày màng, diện tích điện cực, mức năng lượng, thời gian tác động, áp lực và thời gian giữ sau khi hàn.
Nếu năng lượng đưa vào chưa đủ, hai lớp màng có thể chưa fusion hoàn toàn, tạo seam có lực bóc thấp. Nếu năng lượng hoặc thời gian quá lớn, vùng seam có thể bị ép quá mỏng, cháy, biến dạng hoặc giảm cơ tính.
Do đó, cùng một PVC Compound nhưng màng 0,3 mm và màng 0,5 mm có thể cần cửa sổ hàn khác nhau. Thay đổi Shore A, hệ hóa dẻo hoặc lubricant cũng có thể khiến thông số RF trước đây không còn tối ưu.
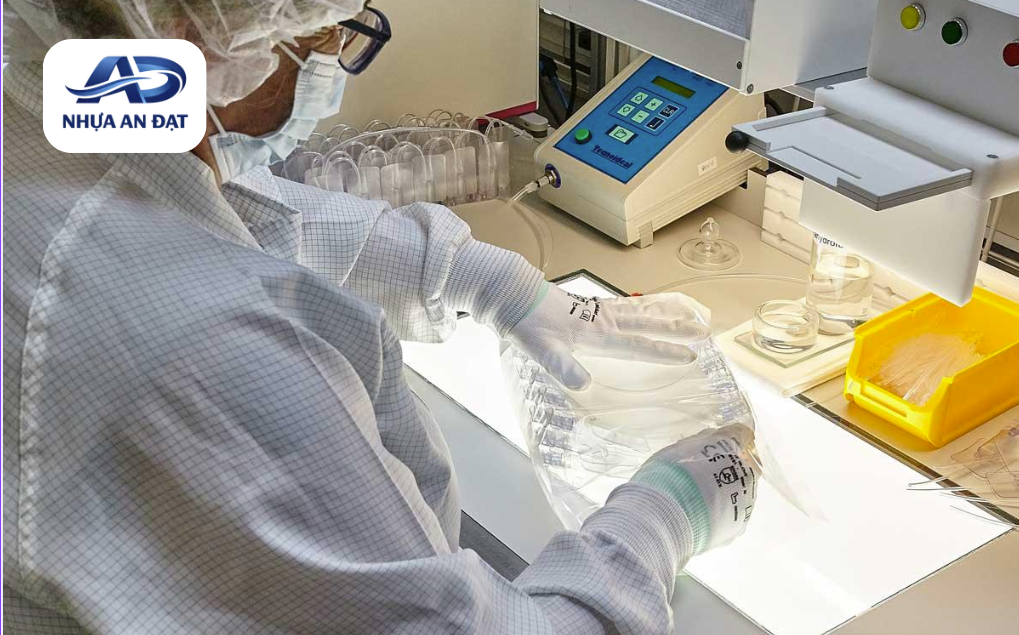
ISO 8669 2:1996 hiện vẫn ở trạng thái Published và Confirmed, quy định yêu cầu hiệu năng cùng phương pháp thử cho nhiều loại túi thu gom nước tiểu đeo và không đeo trên cơ thể, ngoại trừ túi nhi khoa. Tiêu chuẩn được ISO xác nhận lại vào năm 2023.
Vì vậy, mục tiêu cuối cùng không phải “hạt dễ hàn”, mà là túi hoàn chỉnh có đường seam ổn định và đáp ứng tiêu chí sử dụng đã xác định.
2. Độ mềm và độ trong của màng
Đối với màng PVC mềm dùng để tạo túi, Shore A cần được cân bằng với độ dày và cơ tính thực tế của film. Màng quá cứng có thể khó gấp, tạo cảm giác kém linh hoạt và thay đổi cách tạo seam. Ngược lại, công thức quá mềm có thể làm tăng tack, khiến các lớp film dễ dính vào nhau trong quá trình cuộn, xếp chồng hoặc lưu kho.
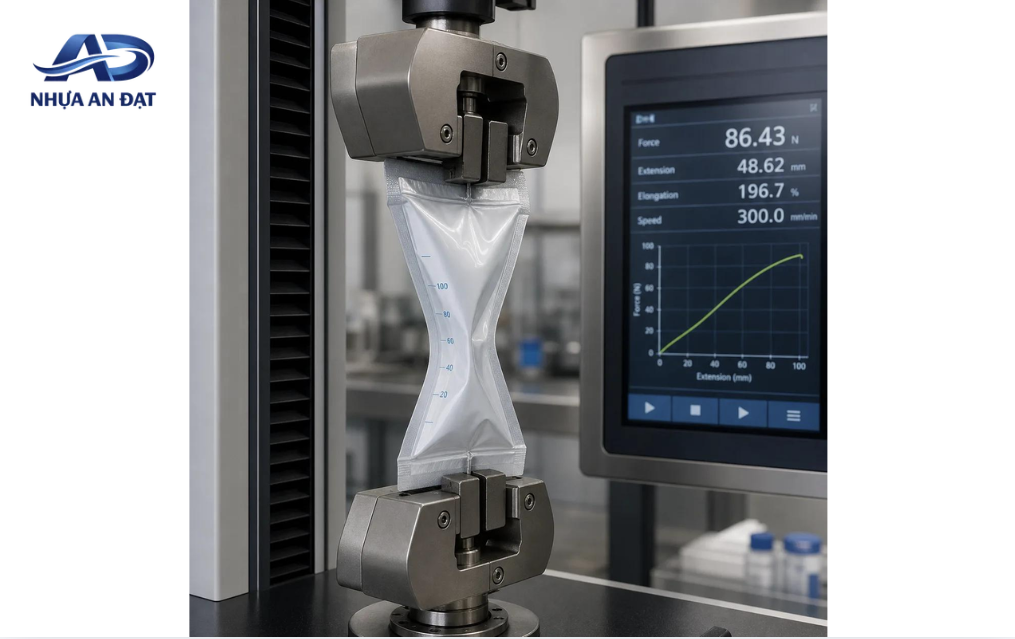
Khi phát triển compound, khách hàng nên đánh giá đồng thời:
- Shore A: xác định khoảng mềm mong muốn, nhưng phải đối chiếu trên đúng độ dày màng.
- Tensile và elongation: theo dõi khả năng chịu kéo và biến dạng của film trước khi phá hủy.
- Tear resistance: quan trọng tại những vùng có góc, lỗ hoặc vị trí chịu tập trung ứng suất.
- Haze và màu: đánh giá trên màng thành phẩm vì độ dày và quá trình tạo film ảnh hưởng trực tiếp đến ngoại quan.
- Tack: theo dõi mức dính bề mặt giữa hai lớp màng.
- Blocking: kiểm tra khả năng các lớp film bám vào nhau sau khi cuộn hoặc xếp trong thời gian dài.
- Surface slip: cần phù hợp với quá trình đưa màng qua máy, xếp lớp và định vị trước hàn.
- Aging: theo dõi xem màng có tăng dính, đục, đổi màu hoặc tiết phụ gia sau lưu kho hay không.
Điều quan trọng là không nên tối ưu Shore A riêng biệt. Tăng chất hóa dẻo để làm màng mềm hơn có thể tác động đến tack, bề mặt và cửa sổ hàn. Tăng lubricant để cải thiện quá trình gia công lại có thể thay đổi đặc tính bề mặt tại vùng seam.
Do đó, buyer nên gửi film reference đạt chuẩn, thay vì chỉ gửi pellet đang sử dụng. Màng đối chứng giúp đánh giá được đồng thời độ mềm, độ trong, cảm giác bề mặt và hành vi hàn thực tế.
3. Các yếu tố ảnh hưởng độ bền đường hàn
Độ bền đường hàn là kết quả của sự tương tác giữa vật liệu, màng, điện cực và thông số máy. Vì vậy, khi seam không đạt, cần tách từng yếu tố để kiểm tra thay vì điều chỉnh ngay công thức PVC Compound.
Các biến quan trọng gồm:
- Độ dày màng: màng dày hơn làm thay đổi lượng năng lượng cần thiết để vùng hàn đạt trạng thái phù hợp. Hai thickness khác nhau không nên mặc định dùng chung một setting.
- Công suất hoặc mức năng lượng RF: năng lượng thấp có thể tạo cold weld. Năng lượng quá cao lại làm vùng seam biến dạng hoặc cháy.
- Thời gian hàn: cần đủ để hình thành liên kết nhưng không kéo dài đến mức film bị quá nhiệt.
- Áp lực điện cực: ảnh hưởng mức tiếp xúc giữa hai lớp film và chiều dày còn lại tại seam.
- Thiết kế điện cực: chiều rộng, góc, đường cong và diện tích tiếp xúc làm thay đổi mật độ năng lượng trên đường hàn.
- Thời gian giữ và làm nguội: nếu nhả áp lực khi vùng seam còn quá mềm, đường hàn có thể bị kéo giãn hoặc biến dạng.
- Bề mặt màng: bụi, dầu, blooming hoặc phụ gia tiết ra bề mặt có thể làm quá trình fusion thiếu đồng đều.
- Công thức PVC Compound: hệ hóa dẻo, stabilizer, lubricant và pigment đều có khả năng ảnh hưởng hành vi của màng dưới trường RF.
Forsstrom cho biết điều kiện RF welding phụ thuộc vào vật liệu và thiết lập công nghệ; hãng cũng xây dựng dữ liệu weld sample theo từng vật liệu thay vì sử dụng một bộ thông số duy nhất.
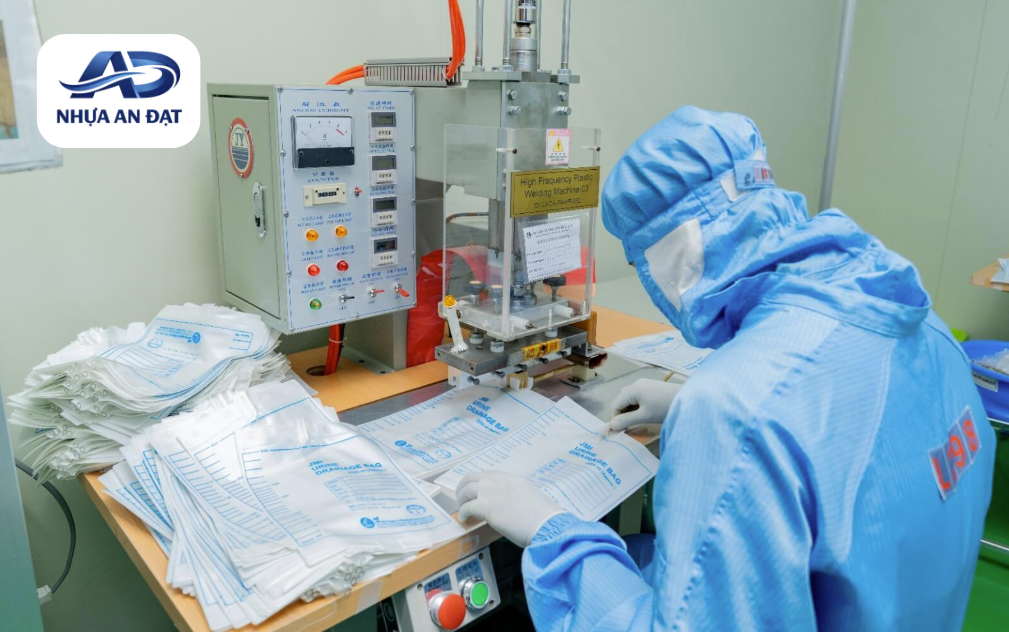
Khi chạy trial, nên cố định thickness và electrode trước, sau đó thay từng nhóm biến như năng lượng, thời gian và áp lực. Sau khi xác định cửa sổ máy mới tiếp tục đánh giá xem compound có cần điều chỉnh hay không.
Compound tốt không phải compound chỉ hàn được tại một điểm setting rất hẹp. Mục tiêu sản xuất là tạo được process window đủ ổn định để hấp thụ những dao động nhỏ của máy và vật liệu.
4. Vì sao đường hàn bị cháy, bong hoặc rò?
Ba lỗi cháy, bong và rò thường được xem chung là “hàn không đạt”, nhưng cơ chế có thể khác nhau. Nhận diện đúng biểu hiện giúp kỹ thuật viên tránh việc thay compound khi nguyên nhân thực tế nằm ở electrode hoặc setting.
Lỗi cháy seam
Vùng hàn chuyển màu, thủng, mỏng bất thường hoặc có dấu hiệu quá nhiệt thường khiến kỹ thuật viên phải kiểm tra mức năng lượng, thời gian hàn và sự tập trung năng lượng tại điện cực. Nếu lỗi chỉ xuất hiện tại góc hoặc một vị trí lặp lại, cần kiểm tra hình dạng electrode và phân bố áp lực trước khi thay công thức.
Lỗi seam dễ bong
Nếu hai lớp film tách ra với lực thấp, nguyên nhân có thể là năng lượng chưa đủ, thời gian ngắn, áp lực không phù hợp hoặc bề mặt có chất gây cản trở fusion. Trường hợp này cũng cần kiểm tra xem film có thay đổi lubricant, masterbatch hoặc điều kiện lưu kho hay không.
Lỗi rò
Rò không đồng nghĩa toàn bộ seam yếu. Một đường hàn có thể đạt lực peel tương đối cao nhưng vẫn xuất hiện một khe nhỏ tại góc, vị trí giao seam hoặc vùng gắn fitting. Film nhăn, particle, electrode lệch hoặc phân bố áp lực không đồng đều đều có thể tạo đường dẫn rò. ISO 8669 2:1996 đặt ra các yêu cầu hiệu năng và phương pháp thử cho túi thu gom nước tiểu, và các phiên bản cũ riêng về xác định khả năng không rò đã được thay thế bởi tiêu chuẩn năm 1996.
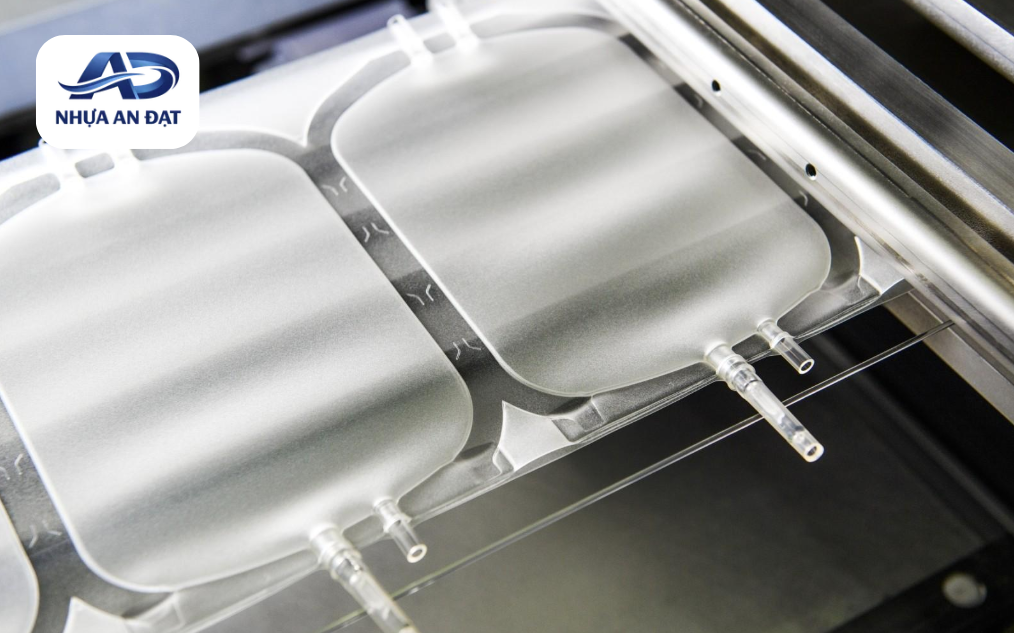
Do đó, việc đánh giá không nên dừng ở một strip seam thẳng. Túi hoàn chỉnh, đặc biệt các góc và vùng fitting, mới là đối tượng quan trọng để kiểm tra khả năng giữ kín.
5. Cách kiểm tra peel và leak
Peel và leak trả lời hai câu hỏi khác nhau. Peel giúp đánh giá khả năng seam chống lại lực tách, trong khi leak xác định túi có duy trì độ kín trong điều kiện thử hay không. Một đường hàn có peel tốt vẫn có thể rò tại một khuyết tật cục bộ, vì vậy hai phép đánh giá nên được xem bổ sung cho nhau.
Một kế hoạch thử có thể triển khai theo trình tự sau:
- Chuẩn bị film cùng lô và cùng độ dày.
- Hàn mẫu tại setting đã xác định.
- Conditioning mẫu trong cùng điều kiện và cùng thời gian.
- Cắt specimen theo chiều rộng cố định.
- Đo lực peel bằng cùng tốc độ kéo và cùng cấu hình kẹp.
- Ghi lại kiểu phá hủy. Cần phân biệt seam tách hoàn toàn, film bị xé hoặc vật liệu bị kéo giãn trước khi phá hủy.
- Hàn túi hoàn chỉnh.
- Thực hiện leak test theo phương pháp nghiệm thu của sản phẩm.
- Quan sát riêng khu vực góc, fitting, van và điểm giao giữa các seam.
- Lặp lại sau khoảng thời gian lưu hoặc aging nếu đây là yêu cầu của khách hàng.
ASTM D1876 08(2023) là phương pháp T Peel dành cho việc xác định tương đối khả năng chống bóc của liên kết adhesive giữa hai vật liệu mềm. Tuy nhiên, đây không phải tiêu chuẩn mặc định cho đường RF weld của túi nước tiểu. Nếu khách hàng sử dụng nguyên lý T Peel hoặc một phương pháp nội bộ tương tự để so sánh seam RF, specimen width, tốc độ kéo, conditioning và cách ghi kết quả phải được giữ nhất quán.
Mục tiêu không phải đạt lực peel cao nhất bằng mọi giá. Nếu seam quá cứng hoặc film bị ép quá mỏng tại vùng hàn, sản phẩm vẫn có thể phát sinh vấn đề cơ học.
6. Dữ liệu cần gửi khi đặt mẫu PVC Compound
Đối với yêu cầu PVC Compound cho màng hàn RF, gửi một mẫu pellet mà không có dữ liệu film và máy hàn thường chưa đủ để phân tích. Đơn vị gia công cần hiểu cả vật liệu đầu vào lẫn điều kiện mà film sẽ được hàn.
Khách hàng nên chuẩn bị:
| Hạng mục | Dữ liệu nên cung cấp |
|---|---|
| Mẫu đối chứng | Film đạt, film lỗi và pellet hiện tại nếu có |
| Độ dày | Thickness film và chiều dày vùng seam |
| Độ mềm | Shore A mục tiêu hoặc mẫu đối chứng |
| Ngoại quan | Màu, độ trong, haze, tack và bề mặt |
| Cơ tính | Tensile, elongation, tear nếu có |
| Máy RF | Model máy, công suất và thông tin vận hành |
| Electrode | Hình dạng, chiều rộng và kích thước vùng hàn |
| Setting | Energy/power, thời gian, áp lực và thời gian giữ |
| Peel | Phương pháp thử và giới hạn nghiệm thu |
| Leak | Điều kiện thử và tiêu chí pass/fail |
| Tiệt trùng | Phương pháp nếu sản phẩm phải qua xử lý |
| Storage | Điều kiện và thời gian cần đánh giá |
| Sản lượng | Quy mô trial và nhu cầu sản xuất dự kiến |
Nếu đang xử lý một lỗi cụ thể, nên gửi thêm ảnh seam, vị trí lỗi trên túi và thông số máy tại thời điểm phát sinh. Ví dụ, lỗi cháy chỉ tại góc điện cực cung cấp thông tin khác hoàn toàn so với việc toàn bộ seam đều bị cháy.
Với compound mới, cách hiệu quả hơn là chốt trước một film specification, sau đó chạy trial trên máy RF thực tế và đo peel cùng leak. Nếu kết quả chưa đạt, quá trình điều chỉnh nên xác định rõ lỗi đến từ film, setting, electrode hay công thức trước khi thay đổi nguyên liệu.
7. Câu hỏi thường gặp về PVC Compound hàn cao tần
7.1 Hạt dễ hàn có làm màng dễ dính hơn không?
Có thể, nhưng không phải lúc nào cũng xảy ra. Khả năng RF welding và hiện tượng tack đều chịu ảnh hưởng của công thức, đặc biệt là mức hóa dẻo, lubricant và trạng thái bề mặt. Tuy nhiên, hai đặc tính này không phải một chỉ tiêu duy nhất.
Nếu tăng độ mềm để cải thiện quá trình tạo film nhưng compound mất cân bằng, bề mặt có thể dính hơn sau khi cuộn hoặc lưu kho. Ngược lại, bổ sung lubricant để giảm tack quá mức lại có thể thay đổi hành vi của bề mặt tại seam.
Vì vậy, cần kiểm tra cả khả năng hàn và blocking trên film thực tế thay vì suy từ Shore A.
7.2 Vì sao cùng một loại hạt nhưng đường hàn lúc đạt lúc không?
Khi compound không đổi nhưng seam dao động, cần kiểm tra các biến của production trước. Độ dày film, nhiệt độ film, độ sạch bề mặt, vị trí điện cực, áp lực, năng lượng, thời gian giữ và sự ổn định của máy đều có thể làm kết quả thay đổi.
Nếu lỗi xuất hiện theo từng cuộn film, cần đối chiếu thickness, bề mặt và điều kiện sản xuất film. Nếu lỗi xuất hiện theo thời gian trên cùng một cuộn, nên theo dõi máy và electrode.
Forsstrom cũng mô tả RF welding là một quá trình phụ thuộc đồng thời vào vật liệu và điều kiện công nghệ. Vì vậy, “cùng hạt” chưa đủ để đảm bảo “cùng seam” nếu các biến khác chưa được kiểm soát.
7.3 Nên đánh giá độ bền đường hàn ở điều kiện nào?
Điều kiện thử cần được khách hàng xác định dựa trên thiết kế túi và yêu cầu nghiệm thu. Ít nhất phải thống nhất chiều rộng specimen, thời gian conditioning, tốc độ kéo, hướng kéo và thời điểm kiểm tra.
Nếu sản phẩm phải tiệt trùng hoặc lưu kho dài ngày, nên đo seam trước xử lý, sau xử lý và sau mốc lưu đại diện. Điều này giúp phát hiện trường hợp seam đạt ngay sau hàn nhưng thay đổi theo thời gian.
Đối với khả năng chống rò, kiểm tra túi hoàn chỉnh quan trọng hơn chỉ kiểm tra một strip seam vì các góc và fitting thường tạo điều kiện ứng suất khác với đường hàn thẳng.
8. AN ĐẠT hỗ trợ PVC Compound hàn RF như thế nào?
AN ĐẠT chuyên cung cấp PVC Compound mềm và PVC Compound cứng theo mẫu hoặc thông số kỹ thuật của khách hàng. PVC Compound mềm được ứng dụng cho dây cáp điện, gioăng chống thấm, đế giày dép, ống y tế và đồ chơi. PVC Compound cứng được cung cấp cho ống nước công nghiệp, thanh profile cửa và phụ kiện xây dựng.
Với khách hàng cần PVC Compound mềm để sản xuất film có công đoạn hàn cao tần, AN ĐẠT có thể tiếp nhận film mẫu, Shore A, độ dày, màu, yêu cầu bề mặt và thông tin gia công để xem xét khả năng gia công hạt nhựa PVC.
Nếu mục tiêu là tối ưu đường hàn, khách hàng nên cung cấp thêm thông tin máy RF, electrode, setting, tiêu chí peel và phương pháp leak test. Trên cơ sở kết quả trial, hai bên có thể phân tích xem vấn đề cần điều chỉnh ở compound hay ở điều kiện tạo film và hàn.
AN ĐẠT không cam kết hay đảm nhận vai trò đánh giá, chứng nhận hoặc đảm bảo tính phù hợp cho các ứng dụng túi nước tiểu hay thiết bị y tế hoàn chỉnh chỉ dựa trên vật liệu PVC Compound. ISO 8669 2:1996 đặt yêu cầu ở cấp túi hoàn chỉnh, trong khi mức độ phù hợp của vật liệu còn phụ thuộc vào thiết kế, quy trình sản xuất và hồ sơ của khách hàng.
Vì vậy, vai trò của AN ĐẠT là cung cấp và gia công PVC Compound theo yêu cầu kỹ thuật, hỗ trợ mẫu và dữ liệu lô trong phạm vi đã thống nhất. Khách hàng cần tự xác nhận peel, leak, tiệt trùng và các yêu cầu của sản phẩm trên túi hoàn chỉnh.
9. Kết luận
PVC Granules y tế hàn cao tần cho túi nước tiểu cần được đánh giá như một hệ thống gồm compound, film, máy RF, electrode và thông số hàn. Độ mềm hoặc khả năng hàn tốt của hạt chưa đủ nếu film bị blocking, seam dễ bong, vùng hàn cháy hoặc túi vẫn rò tại góc và fitting.
Xem thêm
Sản xuất hạt nhựa PVC Compound theo yêu cầu
Gia công hạt nhựa PVC theo mẫu và thông số
Nhựa nguyên sinh có độc không? Hiểu đúng để chọn đúng
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Bài viết liên quan
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


