Chưa có sản phẩm trong giỏ hàng
Phối trộn nguyên liệu hạt nhựa PVC quan trọng thế nào trong sản xuất?
Mục lục [Hiển thị]
- 1. Vì sao phối trộn là khâu nền của quy trình sản xuất hạt nhựa PVC?
- 2. Khâu phối trộn nguyên liệu hạt nhựa PVC gồm những việc gì?
- 3. Sai lệch ở bước phối trộn ảnh hưởng thế nào đến thành phẩm?
- 4. Những yếu tố nào quyết định phối trộn có ổn định hay không?
- 5. Làm sao để kiểm soát tốt khâu phối trộn trong sản xuất?
- 6. AN ĐẠT triển khai phối trộn trong quy trình GIA CÔNG HẠT NHỰA PVC như thế nào?
- 7. Kết luận
Trong quy trình tạo ra hạt nhựa PVC, khâu phối trộn nguyên liệu là bước rất dễ bị xem nhẹ nếu chỉ nhìn vào thành phẩm cuối cùng. Thực tế, sai lệch ở bước này có thể kéo theo hàng loạt vấn đề như lệch màu, lệch độ cứng, khó gia công và thiếu ổn định giữa các lô hàng. Trong bài viết này, AN ĐẠTsẽ đi sâu vào khâu phối trộn để giúp doanh nghiệp hiểu vì sao đây là một mắt xích rất quan trọng trong sản xuất nhựa PVC.
1. Vì sao phối trộn là khâu nền của quy trình sản xuất hạt nhựa PVC?
Trong sản xuất nhựa PVC, nhiều người thường chú ý nhiều đến công thức tổng thể hoặc công đoạn tạo hạt, nhưng thực tế khâu phối trộn mới là nơi quyết định công thức đó có đi vào thành phẩm một cách ổn định hay không. Cùng một công thức trên giấy, nếu nguyên liệu không được phân tán đều hoặc tỷ lệ không được giữ chính xác, vật liệu đầu ra vẫn có thể lệch rõ về màu sắc, độ cứng và khả năng gia công.
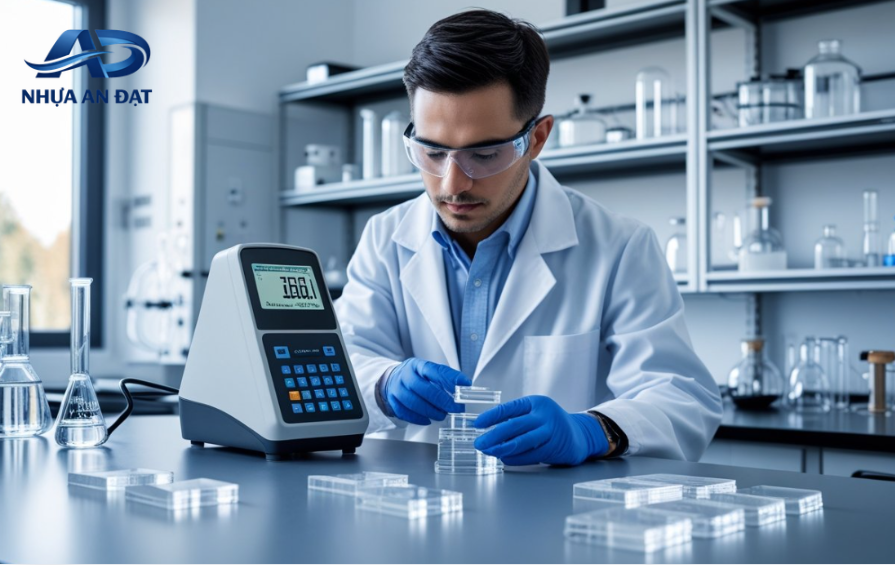
Theo kinh nghiệm của AN ĐẠT, phối trộn là khâu nền vì đây là điểm bắt đầu cho tính đồng nhất của toàn bộ mẻ sản xuất. Nếu khâu này không ổn, các bước sau dù vận hành đúng vẫn chỉ đang xử lý một hỗn hợp chưa thật sự đạt chuẩn.
2. Khâu phối trộn nguyên liệu hạt nhựa PVC gồm những việc gì?
Khâu phối trộn không đơn giản là đổ các thành phần vào máy và trộn đều. Với hạt nhựa PVC, bước này gồm nhiều thao tác liên quan chặt chẽ với nhau.
- Xác nhận công thức phối liệu theo đúng yêu cầu độ cứng, màu sắc và ứng dụng.
- Chuẩn bị nguyên liệu đầu vào gồm nhựa nền, phụ gia, chất độn, bột màu và các thành phần hỗ trợ.
- Cân nguyên liệu đúng tỷ lệ để tránh sai lệch ngay từ đầu.
- Đưa nguyên liệu vào trộn theo trình tự phù hợp nhằm tăng độ phân tán và hạn chế vón cục.
- Kiểm soát thời gian và điều kiện trộn để hỗn hợp đạt mức đồng đều cần thiết.
- Kiểm tra lại hỗn hợp sau trộn trước khi chuyển sang công đoạn tiếp theo.
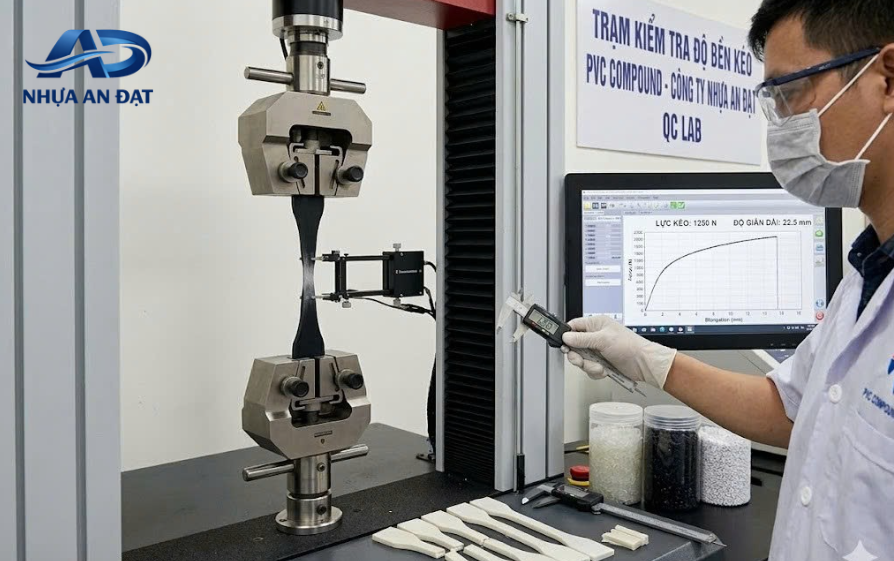
Điểm quan trọng là mỗi thao tác nhỏ ở bước này đều có thể ảnh hưởng trực tiếp đến chất lượng mẻ vật liệu phía sau.
3. Sai lệch ở bước phối trộn ảnh hưởng thế nào đến thành phẩm?
Sai lệch trong phối trộn thường không phải lúc nào cũng nhìn thấy ngay bằng mắt thường, nhưng lại thể hiện rất rõ khi đưa vật liệu vào gia công hoặc khi kiểm tra thành phẩm. Nếu tỷ lệ nguyên liệu không đúng, sản phẩm có thể bị lệch độ cứng, không đạt cảm giác vật liệu như mẫu duyệt ban đầu. Nếu bột màu hoặc phụ gia phân tán không đều, thành phẩm có thể xuất hiện chỗ đậm nhạt khác nhau hoặc bề mặt không đồng nhất. Nếu chất độn đi không đúng mức, sản phẩm có thể giòn hơn, kém ổn định hơn hoặc khó giữ chất lượng giữa các lô. Đây là lý do AN ĐẠTluôn xem phối trộn là khâu cần kiểm soát kỹ nếu muốn GIA CÔNG HẠT NHỰA PVCđạt độ ổn định cao và hạn chế rủi ro khi khách hàng đưa vật liệu vào sản xuất thực tế.
4. Những yếu tố nào quyết định phối trộn có ổn định hay không?
Để một mẻ phối trộn ổn định, không thể chỉ dựa vào kinh nghiệm cảm tính. Cần có nhiều yếu tố phối hợp với nhau.
- Nguyên liệu đầu vào phải đồng đều giữa các lô.
- Công thức phải rõ ràng và có chuẩn đối chiếu.
- Thiết bị cân và trộn phải ổn định để hạn chế sai số.
- Thời gian và điều kiện trộn cần được kiểm soát nhất quán.
- Người vận hành phải hiểu mục tiêu của mẻ vật liệu chứ không chỉ thao tác theo thói quen.
- Có bước kiểm tra sau trộn để phát hiện sai lệch trước khi chuyển công đoạn.
Nếu thiếu một trong các điểm này, nguy cơ lệch chất lượng sẽ tăng lên đáng kể, nhất là với các đơn hàng cần lặp lại nhiều lần.
5. Làm sao để kiểm soát tốt khâu phối trộn trong sản xuất?
Muốn kiểm soát tốt, nhà sản xuất cần nhìn phối trộn như một công đoạn kỹ thuật độc lập chứ không phải bước chuẩn bị đơn giản.
- Chuẩn hóa công thức và cách ghi nhận dữ liệu phối liệu.
- Dùng mẫu chuẩn để đối chiếu giữa các mẻ.
- Kiểm tra nguyên liệu đầu vào trước khi đưa vào trộn.
- Giữ trình tự thao tác nhất quán cho từng dòng vật liệu.
- Lưu mẫu mẻ phối trộn để truy xuất khi phát sinh lỗi.
- Kết nối kết quả phối trộn với phản hồi từ công đoạn tạo hạt và kiểm tra thành phẩm.
Theo cách làm của AN ĐẠT, kiểm soát tốt không phải là thêm nhiều bước phức tạp, mà là làm đúng các điểm dễ phát sinh sai lệch và giữ được tính nhất quán qua nhiều mẻ sản xuất.
6. AN ĐẠT triển khai phối trộn trong quy trình GIA CÔNG HẠT NHỰA PVC như thế nào?
Tại AN ĐẠT, khi triển khai GIA CÔNG HẠT NHỰA PVC, chúng tôi xem khâu phối trộn là phần không thể tách rời khỏi kiểm soát chất lượng. Trước khi trộn, chúng tôi làm rõ mục tiêu sử dụng của sản phẩm để công thức và nguyên liệu đi đúng hướng ngay từ đầu.
Trong quá trình phối liệu, từng thành phần được kiểm soát theo tỷ lệ đã chốt để hạn chế sai lệch ảnh hưởng đến độ cứng, màu sắc và khả năng gia công. Sau phối trộn, hỗn hợp cần được đánh giá lại trước khi chuyển sang bước gia nhiệt và tạo hạt. Cách làm này giúp chúng tôi giảm rủi ro sai khác giữa các mẻ và hỗ trợ khách hàng tốt hơn khi cần đặt hàng lặp lại hoặc cần bám sát mẫu chuẩn.
7. Kết luận
Phối trộn là một trong những khâu quan trọng nhất trong quy trình sản xuất hạt nhựa PVCvì đây là nơi quyết định mức độ đồng nhất của vật liệu trước khi đi vào các bước gia công tiếp theo. Nếu phối trộn không ổn, thành phẩm rất dễ lệch thông số, khó giữ màu, khó kiểm soát độ cứng và phát sinh lỗi trong quá trình sử dụng. Công Ty TNHH Nhựa An Đạtsẵn sàng đồng hành cùng khách hàng trong việc tư vấn công thức, kiểm soát quy trình và triển khai GIA CÔNG HẠT NHỰA PVCtheo đúng nhu cầu thực tế.
Xem thêm:
Bài viết liên quan
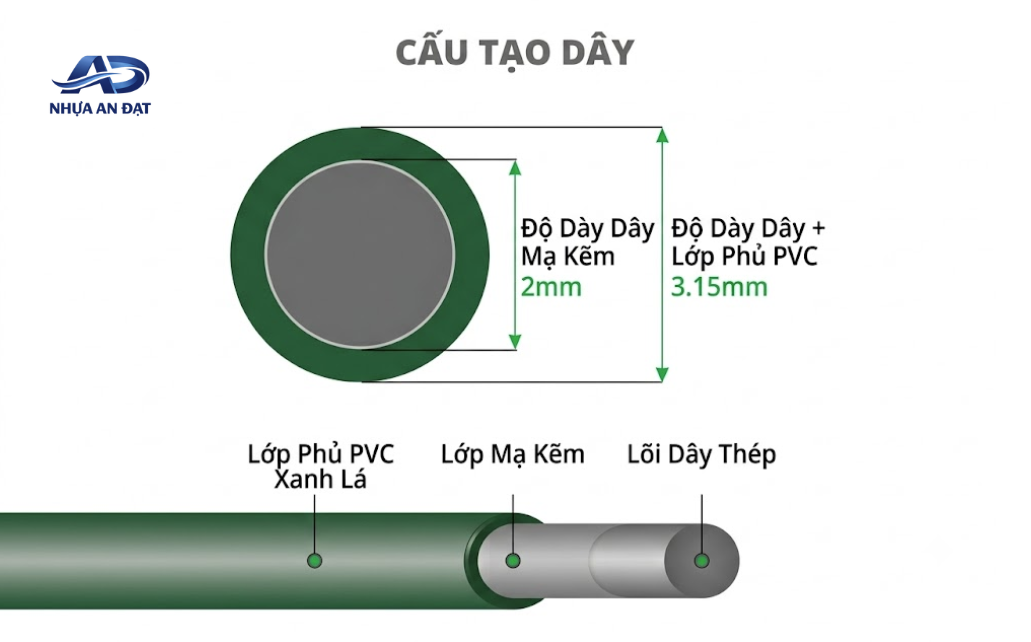
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


