Chưa có sản phẩm trong giỏ hàng
Hạt nhựa PVC bị nổi bọt khí khi gia công do đâu?
Mục lục [Hiển thị]
- 1. Bọt khí trong sản phẩm PVC là hiện tượng như thế nào?
- 2. Những nguyên nhân phổ biến khiến PVC bị nổi bọt khí
- 3. Độ ẩm và nguyên liệu đầu vào ảnh hưởng ra sao?
- 4. Công thức hạt nhựa PVC có liên quan đến lỗi bọt khí không?
- 5. Cách xử lý khi sản phẩm PVC bị nổi bọt khí
- 6. Làm sao để hạn chế lỗi bọt khí trong sản xuất hàng loạt?
- 7. Kết luận
Bọt khí là một trong những lỗi khá phổ biến trong quá trình gia công nhựa PVC, đặc biệt ở các sản phẩm yêu cầu bề mặt đẹp và độ ổn định cao. Nhiều doanh nghiệp gặp tình trạng sản phẩm xuất hiện lỗ khí, rỗ bề mặt hoặc phồng nhẹ nhưng khó xác định chính xác nguyên nhân. Nếu xử lý không đúng hướng, lỗi có thể tiếp tục lặp lại và làm tăng đáng kể tỷ lệ hàng lỗi trong sản xuất hàng loạt.
Trong bài viết này, An Đạt sẽ giúp anh/chị hiểu rõ nguyên nhân khiến hạt nhựa PVC bị nổi bọt khí khi gia công và cách kiểm soát hiệu quả trong thực tế sản xuất.
1. Bọt khí trong sản phẩm PVC là hiện tượng như thế nào?
Bọt khí là hiện tượng bên trong hoặc trên bề mặt sản phẩm PVC xuất hiện các khoảng rỗng nhỏ chứa khí. Lỗi này có thể nhìn thấy bằng mắt thường hoặc chỉ phát hiện khi cắt kiểm tra mặt cắt sản phẩm.
Trong thực tế, bọt khí có thể xuất hiện dưới nhiều dạng khác nhau như lỗ khí li ti, phồng nhẹ bề mặt hoặc rỗ bên trong sản phẩm. Tình trạng này không chỉ làm giảm tính thẩm mỹ mà còn ảnh hưởng trực tiếp đến độ bền cơ học và khả năng sử dụng lâu dài.
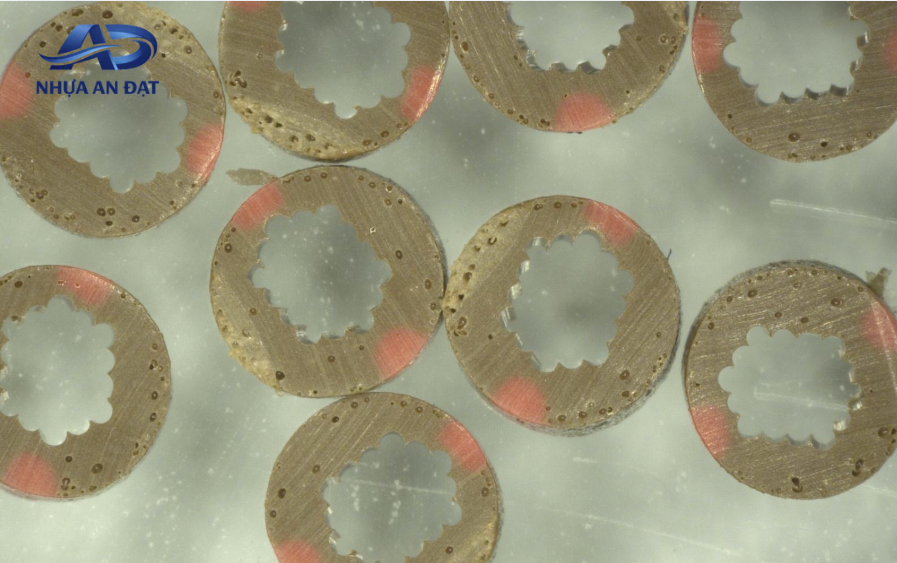
Đối với các dòng Sản Xuất Hạt Nhựa PVC, lỗi bọt khí thường liên quan đến công thức vật liệu, độ ẩm hoặc điều kiện gia công chưa phù hợp. Nếu không xử lý đúng nguyên nhân, doanh nghiệp có thể gặp tình trạng lỗi lặp lại liên tục dù đã thay đổi thông số máy.
2. Những nguyên nhân phổ biến khiến PVC bị nổi bọt khí
Hiện tượng bọt khí trong sản phẩm PVC thường xuất phát từ nhiều yếu tố khác nhau trong quá trình sản xuất.
- Nguyên liệu chứa độ ẩm: Đây là nguyên nhân phổ biến khiến hơi nước tạo khí khi gia công nhiệt cao
- Nhiệt độ gia công chưa phù hợp: Nhiệt quá cao hoặc phân bố nhiệt không ổn định dễ làm vật liệu sinh khí
- Khả năng thoát khí kém: Khi khí không thoát kịp trong quá trình gia công sẽ tạo rỗ hoặc phồng sản phẩm
- Tốc độ máy không phù hợp: Dòng chảy vật liệu không ổn định dễ giữ khí bên trong sản phẩm
- Nhựa tồn dư hoặc tạp chất: Có thể tạo phản ứng sinh khí trong quá trình gia công
Trong nhiều trường hợp, doanh nghiệp chỉ điều chỉnh nhiệt độ mà chưa kiểm tra toàn bộ nguyên liệu và quy trình vận hành. Đó là lý do lỗi bọt khí rất dễ tái diễn nếu xử lý chưa đúng nguyên nhân gốc.
3. Độ ẩm và nguyên liệu đầu vào ảnh hưởng ra sao?
Độ ẩm là một trong những yếu tố ảnh hưởng lớn nhất đến hiện tượng nổi bọt khí trong sản phẩm PVC.
- Nguyên liệu bảo quản chưa đúng cách: Hạt nhựa hoặc phụ gia hút ẩm có thể làm tăng lượng hơi nước trong quá trình gia công
- Filler chứa độ ẩm cao: Một số loại chất độn nếu chưa được xử lý tốt dễ phát sinh khí khi gặp nhiệt
- Nguyên liệu tái sinh chưa ổn định: Có thể chứa tạp chất hoặc độ ẩm khó kiểm soát hơn vật liệu nguyên sinh
- Điều kiện môi trường lưu kho: Độ ẩm không khí cao dễ ảnh hưởng đến vật liệu nếu bảo quản không kín
- Sai lệch chất lượng giữa các lô nguyên liệu: Làm độ ổn định sản xuất thay đổi theo từng đợt hàng
Trong nhiều trường hợp, doanh nghiệp đánh giá vật liệu “khó chạy” nhưng nguyên nhân thật sự lại đến từ điều kiện lưu kho hoặc độ ẩm nguyên liệu đầu vào. Đó là lý do cần kiểm soát đồng thời cả vật liệu và môi trường sản xuất.
4. Công thức hạt nhựa PVC có liên quan đến lỗi bọt khí không?
Ngoài độ ẩm và máy móc, công thức vật liệu cũng có ảnh hưởng rất lớn đến khả năng phát sinh bọt khí.
- Tỷ lệ filler quá cao: Dễ làm vật liệu khó thoát khí hơn khi gia công
- Hệ phụ gia chưa phù hợp: Một số phụ gia có thể ảnh hưởng đến khả năng ổn định nhiệt và dòng chảy vật liệu
- Khả năng phân tán chưa đều: Làm vật liệu xuất hiện vùng tích tụ khí trong quá trình nóng chảy
- Sai lệch chất hóa dẻo: Với PVC mềm, công thức chưa phù hợp có thể làm vật liệu mất ổn định khi gia công
- Độ ổn định nhiệt chưa tốt: PVC dễ phân hủy và sinh khí khi chịu nhiệt quá lâu
Trong các ứng dụng như sản xuất Thanh Nẹp Profile Nhựa, lỗi bọt khí rất dễ làm giảm tính thẩm mỹ và độ chắc chắn của sản phẩm. Đó là lý do công thức PVC cần được tối ưu theo đúng điều kiện máy và ứng dụng thực tế thay vì sử dụng công thức đại trà.
5. Cách xử lý khi sản phẩm PVC bị nổi bọt khí
Khi phát hiện sản phẩm bị bọt khí, doanh nghiệp nên kiểm tra theo từng bước để xác định đúng nguyên nhân.
- Bước 1: Kiểm tra nguyên liệu đầu vào. Đánh giá độ ẩm của hạt nhựa, filler và phụ gia trước khi sản xuất
- Bước 2: Kiểm tra nhiệt độ gia công. Đối chiếu nhiệt độ thực tế với yêu cầu công thức vật liệu
- Bước 3: Kiểm tra tốc độ máy và dòng chảy vật liệu. Điều chỉnh để vật liệu thoát khí tốt hơn trong quá trình gia công
- Bước 4: Kiểm tra hệ thống thoát khí của máy. Đảm bảo khí được giải phóng ổn định khi vật liệu nóng chảy
- Bước 5: Test lại công thức vật liệu. Đánh giá tỷ lệ filler, phụ gia và độ ổn định nhiệt của PVC
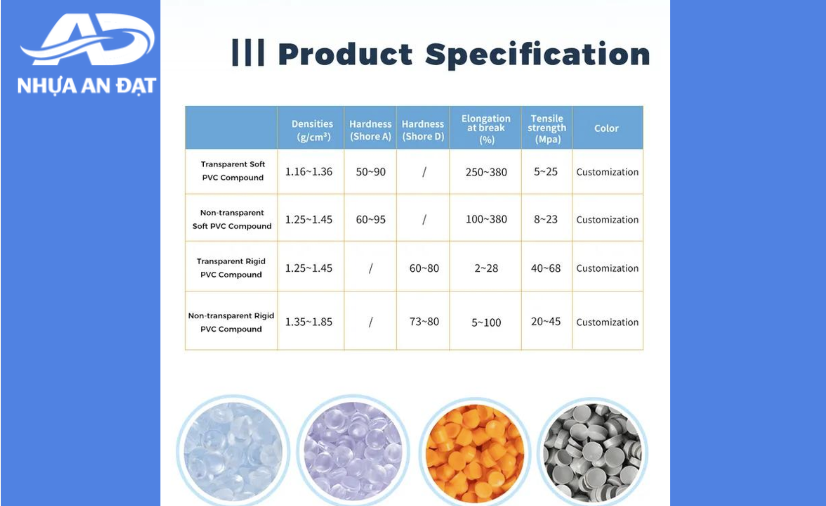
Trong nhiều trường hợp, doanh nghiệp lựa chọn giải pháp Gia Công Hạt Nhựa PVC để tối ưu công thức phù hợp hơn với điều kiện vận hành thực tế. Việc xử lý có quy trình rõ ràng giúp giảm đáng kể tỷ lệ bọt khí trong sản xuất hàng loạt.
6. Làm sao để hạn chế lỗi bọt khí trong sản xuất hàng loạt?
Để hạn chế lỗi bọt khí lâu dài, doanh nghiệp cần xây dựng quy trình kiểm soát ổn định từ nguyên liệu đến vận hành máy.
- Bảo quản nguyên liệu đúng cách: Hạn chế vật liệu hút ẩm trước khi gia công
- Kiểm soát công thức ổn định: Tránh thay đổi phụ gia hoặc filler liên tục giữa các lô
- Thiết lập nhiệt độ phù hợp: Giảm nguy cơ vật liệu sinh khí khi gia công
- Vệ sinh thiết bị định kỳ: Loại bỏ nhựa cũ hoặc tạp chất tồn đọng trong máy
- Theo dõi dữ liệu sản xuất: Giúp dễ truy nguyên nguyên nhân khi lỗi phát sinh
Trong nhiều doanh nghiệp, việc phối hợp giữa bộ phận QC, kỹ thuật và vận hành là yếu tố rất quan trọng để giảm lỗi bọt khí hiệu quả hơn. Đây là hướng kiểm soát giúp doanh nghiệp ổn định chất lượng sản phẩm lâu dài thay vì xử lý theo từng sự cố riêng lẻ.
7. Kết luận
Hiện tượng hạt nhựa PVC bị nổi bọt khí khi gia công có thể xuất phát từ độ ẩm nguyên liệu, công thức vật liệu hoặc điều kiện vận hành máy. Nếu không xác định đúng nguyên nhân, doanh nghiệp rất dễ xử lý sai hướng và làm tăng tỷ lệ phế phẩm trong sản xuất.
Khi kết hợp giữa kiểm soát nguyên liệu, tối ưu công thức và điều chỉnh điều kiện gia công phù hợp, doanh nghiệp có thể giảm đáng kể lỗi bọt khí và nâng cao chất lượng thành phẩm. An Đạt luôn sẵn sàng đồng hành trong việc tư vấn và tối ưu giải pháp hạt nhựa PVC phù hợp cho từng nhu cầu thực tế.
Xem thêm:
- HẠT NHỰA PVC: ĐẶC TÍNH, ỨNG DỤNG VÀ GIA CÔNG HẠT NHỰA THEO YÊU CẦU
- Hạt Nhựa PVC Mềm Và PVC Cứng Khác Nhau Thế Nào?
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Bài viết liên quan
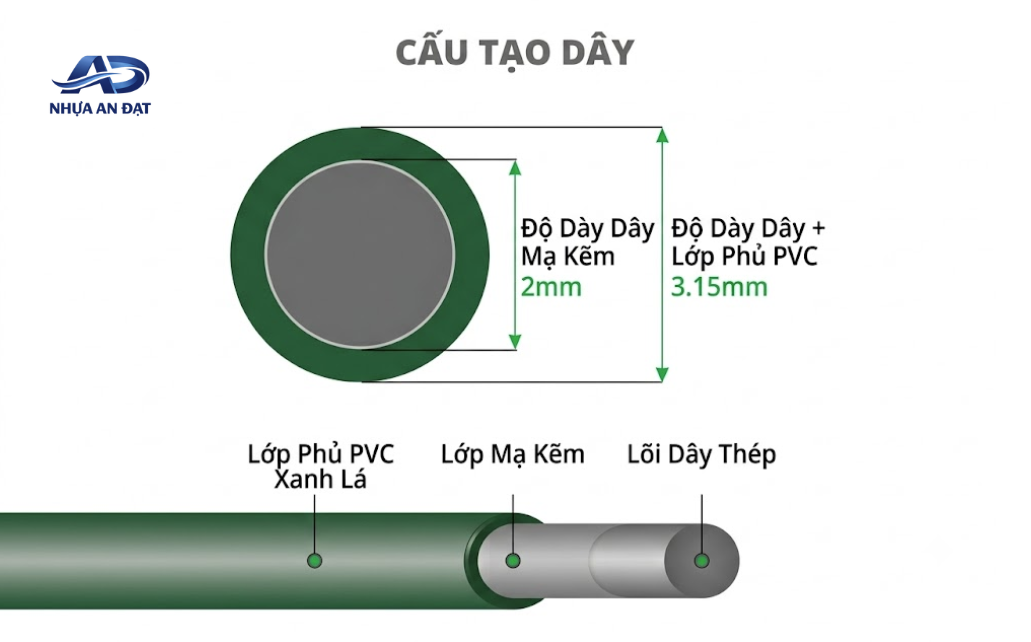
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


