No products in the cart.
Vì sao màng PVC ngăn lạnh bị cứng hoặc nứt?
Màng PVC ngăn lạnh bị cứng hoặc nứt thường xuất hiện khi vật liệu không còn duy trì đủ độ linh hoạt ở nhiệt độ vận hành thực tế. Nguyên nhân có thể liên quan đến Tg hiệu dụng, hệ hóa dẻo, plasticizer migration, độ dày màng, tuổi vật liệu hoặc ứng suất uốn lặp lại trong quá trình sử dụng. Trong bài viết này, AN ĐẠT phân tích từng nhóm nguyên nhân để nhà máy xác định nên kiểm tra điều kiện sử dụng, lão hóa hay công thức trước khi thay nguyên liệu.
1. Vì sao PVC mềm cứng lại khi nhiệt độ giảm?
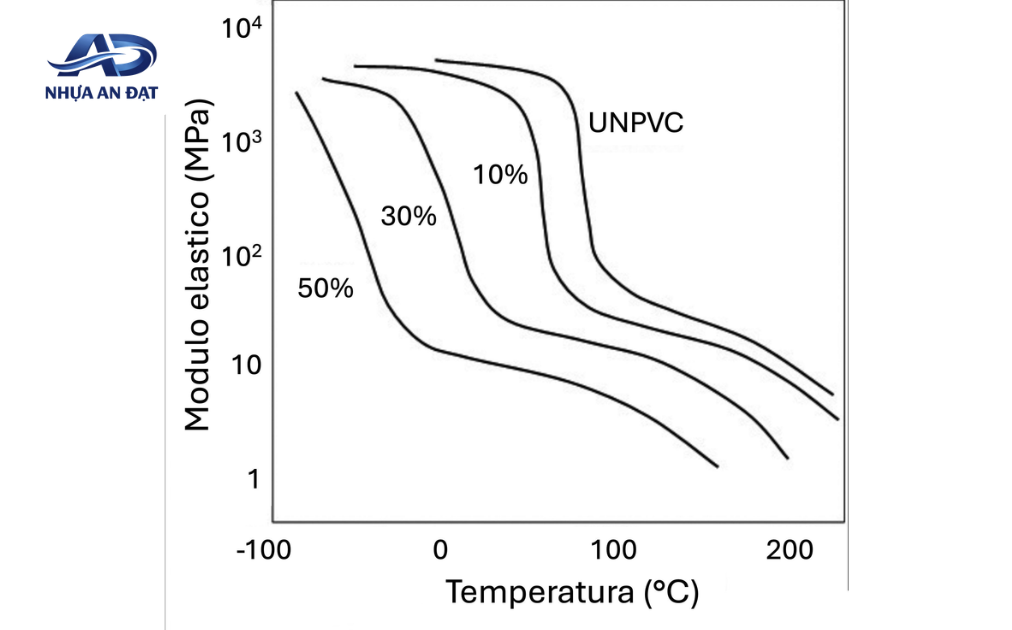
PVC mềm duy trì khả năng uốn nhờ hệ hóa dẻo làm tăng mức chuyển động của chuỗi polymer. Khi nhiệt độ giảm, khả năng chuyển động này giảm theo và vật liệu có xu hướng tăng mô đun, cứng hơn so với trạng thái ở nhiệt độ phòng. Đây là lý do một màng đạt đúng Shore A tại 23°C vẫn có thể trở nên cứng đáng kể khi đưa vào kho lạnh.
Mức thay đổi phụ thuộc vào nhiều yếu tố:
Công thức hóa dẻo: Loại và lượng plasticizer quyết định một phần khả năng duy trì flexibility khi nhiệt độ giảm.
Tg hiệu dụng: Compound có Tg hiệu dụng càng gần nhiệt độ vận hành thì sự gia tăng độ cứng càng rõ.
Độ dày màng: Màng dày tạo cảm giác cứng tổng thể lớn hơn và cần lực uốn cao hơn dù compound giống nhau.
Tuổi vật liệu: Migration và lão hóa có thể làm màng sau một thời gian sử dụng cứng hơn mẫu mới.
Ứng suất sử dụng: Dải rèm thường xuyên bị xe hàng hoặc người đẩy qua phải chịu uốn lặp lại tại cùng một vùng.
Vì vậy, khi đánh giá PVC Compound mềm cho môi trường lạnh, cần kiểm tra thành phẩm sau khi conditioning ở đúng nhiệt độ sử dụng, không chỉ dựa vào Shore A tại phòng thử nghiệm.
2. Tg và hiệu quả hóa dẻo ảnh hưởng như thế nào?
Tg, hay nhiệt độ chuyển thủy tinh, là một trong những khái niệm quan trọng để hiểu tại sao PVC mềm trở nên cứng khi nhiệt độ giảm.
Chất hóa dẻo làm giảm Tg hiệu dụng của hệ PVC. Tuy nhiên, mức giảm này phụ thuộc vào hiệu quả hóa dẻo, mức sử dụng và compatibility giữa plasticizer với polymer.
Tg hiệu dụng quá cao: Khi nhiệt độ kho tiến gần vùng này, màng tăng độ cứng nhanh và mất khả năng uốn linh hoạt.
Plasticizer efficiency: Hai hệ hóa dẻo có thể tạo cùng Shore A tại 23°C nhưng vẫn khác đáng kể về hành vi ở âm 10°C hoặc âm 20°C.
Hàm lượng plasticizer: Lượng hóa dẻo ảnh hưởng độ mềm nhưng không nên tăng đơn thuần nếu chưa xem migration, bề mặt và cơ tính.
Khả năng tương hợp: Plasticizer cần duy trì trạng thái ổn định trong nền PVC để tính chất không thay đổi quá nhanh theo thời gian.
Do đó, lựa chọn hệ hóa dẻo cho PVC mềm cần dựa trên dải nhiệt hoạt động và tuổi thọ mong muốn của sản phẩm. Một màng mềm tốt ở nhiệt độ phòng chưa đủ để kết luận phù hợp với kho lạnh nếu chưa có dữ liệu ở nhiệt độ sử dụng thực tế.
3. Plasticizer migration làm màng cứng dần ra sao?
Nếu màng ban đầu hoạt động tốt nhưng trở nên cứng dần sau vài tháng hoặc sau một thời gian sử dụng, plasticizer migration là một trong những yếu tố cần kiểm tra.
Migration xảy ra khi một phần chất hóa dẻo dịch chuyển trong PVC hoặc từ vật liệu ra bề mặt hay sang môi trường tiếp xúc. Khi lượng plasticizer hiệu dụng trong nền polymer giảm, độ mềm của vật liệu cũng có thể giảm theo.
Một số biểu hiện cần theo dõi gồm:
Màng cứng dần theo thời gian: Shore A hoặc lực uốn tăng so với mẫu mới.
Bề mặt dầu hoặc dính: Có thể phản ánh một phần thành phần hóa dẻo hoặc phụ gia dịch chuyển ra bề mặt.
Độ trong thay đổi: Mất cân bằng compatibility có thể làm haze hoặc ngoại quan thay đổi.
Vùng tiếp xúc khác nhau có mức cứng khác nhau: Cho thấy môi trường sử dụng có thể tác động đến tốc độ migration.
Tuy nhiên, không nên kết luận mọi trường hợp cứng dần đều do migration. UV, nhiệt, hóa chất vệ sinh, lão hóa polymer và ứng suất cơ học cũng có thể góp phần.
Khi cần gia công PVC Compound theo mẫu, việc cung cấp cả mẫu mới và mẫu đã sử dụng giúp khoanh vùng vấn đề chính xác hơn so với chỉ gửi Shore A ban đầu.
4. Độ dày và ứng suất uốn ảnh hưởng đến hiện tượng nứt thế nào?
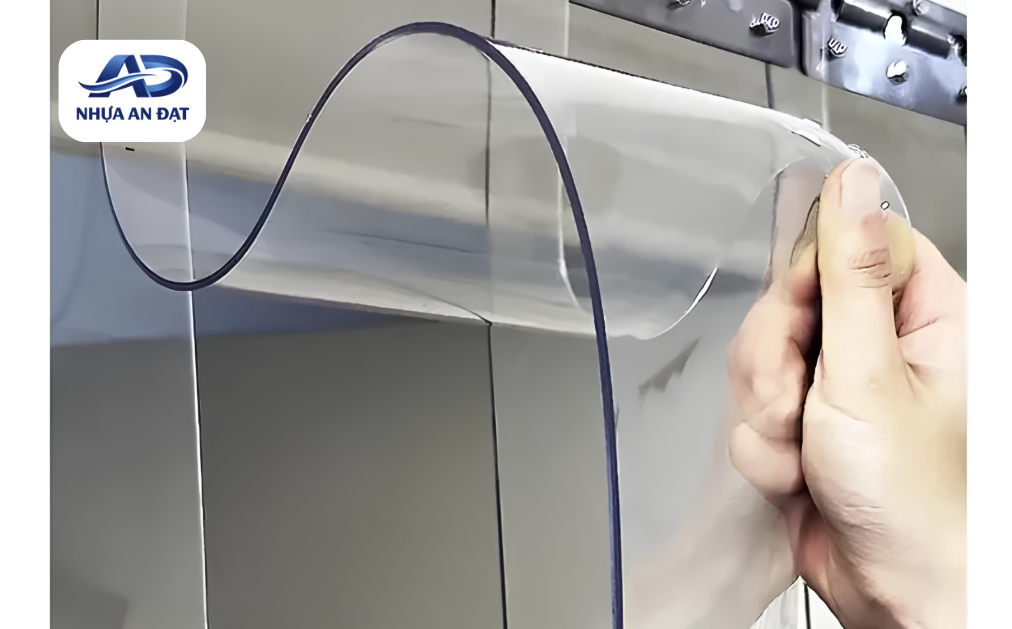
Một compound có thể không nứt ở dạng mẫu mỏng nhưng lại xuất hiện vấn đề khi được sản xuất thành dải rèm dày hơn. Nguyên nhân là độ dày thay đổi lực cần thiết để uốn và mức ứng suất phát sinh trong vật liệu.
Màng dày hơn: Cần lực uốn lớn hơn, vì vậy vùng gần điểm treo hoặc nơi bị đẩy thường xuyên phải chịu ứng suất cao hơn.
Bán kính uốn nhỏ: Màng bị gập mạnh tại một vị trí làm ứng suất tập trung tăng.
Uốn lặp lại: Xe nâng hoặc hàng hóa đi qua nhiều lần có thể tạo fatigue tại cùng một vùng.
Nhiệt độ thấp: Khi modulus của PVC tăng, cùng một biến dạng uốn sẽ tạo ứng suất lớn hơn so với ở nhiệt độ phòng.
Vết cắt hoặc mép lỗi: Một notch nhỏ ở mép có thể trở thành điểm bắt đầu của vết nứt khi màng bị uốn lặp lại.
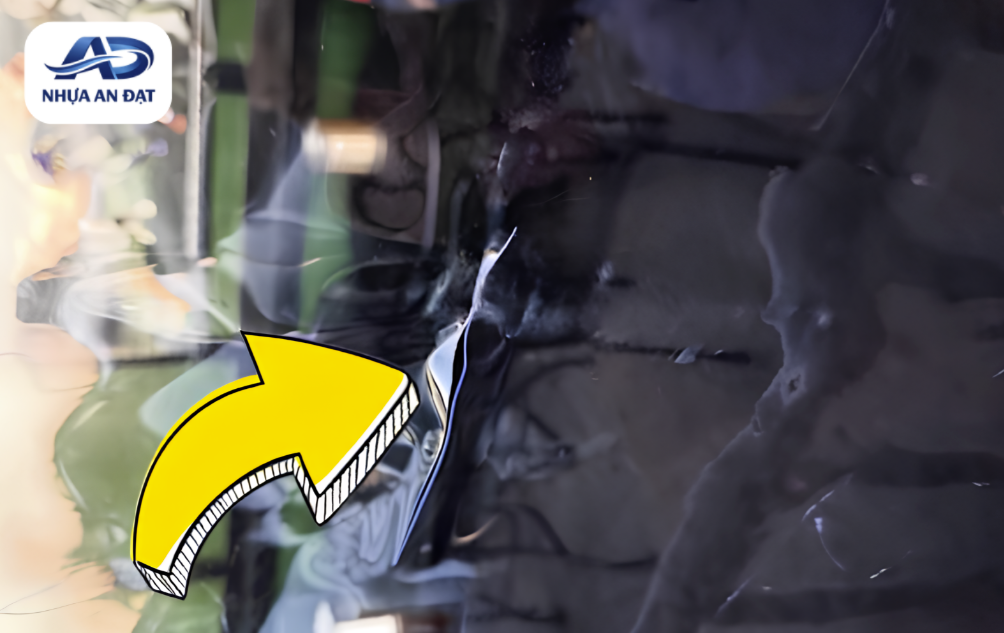
Vì vậy, khi màng nứt ở kho lạnh, cần kiểm tra vị trí nứt có lặp lại hay không. Nếu lỗi luôn bắt đầu từ mép, lỗ treo hoặc vùng chịu uốn cố định, yếu tố cơ học cần được đánh giá song song với công thức. Giảm Shore A chưa chắc xử lý được vấn đề nếu thiết kế và điều kiện uốn vẫn tạo tập trung ứng suất quá lớn.
5. Phân biệt lỗi công thức với lão hóa vật liệu
Một trong những cách nhanh nhất để khoanh vùng là so sánh mẫu mới, mẫu đã sử dụng và điều kiện lỗi xuất hiện.
| Biểu hiện | Hướng kiểm tra ưu tiên |
|---|---|
| Màng mới đã cứng ngay khi đưa vào kho lạnh | Tg, hệ hóa dẻo, Shore A ở nhiệt độ thấp |
| Màng mới đạt nhưng cứng dần sau thời gian sử dụng | Migration, lão hóa, điều kiện môi trường |
| Chỉ nứt tại vùng uốn nhiều | Fatigue, độ dày, bán kính uốn |
| Lỗi tập trung ở mép hoặc lỗ treo | Stress concentration, chất lượng gia công |
| Màng đổi màu và cứng cùng lúc | Lão hóa nhiệt, UV hoặc suy giảm vật liệu |
| Mẫu cùng lô nhưng vị trí sử dụng khác nhau cho kết quả khác | Điều kiện vận hành và môi trường tiếp xúc |
Nếu màng mới đã thất bại ngay trong thử lạnh, công thức cần được xem xét sớm. Nếu vật liệu chỉ thay đổi sau một thời gian dài, dữ liệu lão hóa và migration có giá trị hơn việc chỉ đo lại thành phần ban đầu.
AN ĐẠT ưu tiên so sánh mức thay đổi tính chất theo thời gian, thay vì chỉ đánh giá trạng thái của mẫu lỗi tại một thời điểm.
6. Test nào nên chạy trước khi đổi công thức?
Trước khi thay plasticizer hoặc giảm Shore A, nhà máy nên thực hiện một nhóm kiểm tra cơ bản để biết lỗi thực sự nằm ở đâu.
Conditioning ở nhiệt độ sử dụng: Đưa mẫu về đúng nhiệt độ kho trong khoảng thời gian thống nhất trước khi thử uốn.
Shore A trước và sau làm lạnh: So sánh mức tăng độ cứng giữa mẫu đạt và mẫu lỗi.
Bend test: Uốn mẫu theo cùng bán kính để kiểm tra khả năng xuất hiện whitening, crack hoặc gãy.
Impact hoặc low temperature flex test: Nếu sản phẩm có yêu cầu tương ứng, nên xây dựng phương pháp thử lặp lại cố định để so các công thức.
Đánh giá mẫu đã lão hóa: So sánh mẫu mới với mẫu sau sử dụng để phát hiện xu hướng tăng cứng.
Kiểm tra bề mặt: Quan sát dầu hóa, tack, haze hoặc những dấu hiệu có thể liên quan đến migration.
Đo độ dày: Xác nhận mẫu lỗi và mẫu chuẩn có cùng thickness trước khi so sánh độ mềm.
Điều quan trọng là mọi mẫu phải được thử trong cùng điều kiện nhiệt độ, thời gian conditioning và hình học. Nếu một mẫu đo ngay sau khi lấy khỏi kho còn mẫu khác đã trở về nhiệt độ phòng, kết quả sẽ khó so sánh.
7. Hướng tối ưu nguyên liệu khi màng không đạt độ mềm ở nhiệt độ thấp
Sau khi xác định lỗi thực sự liên quan đến công thức, việc tối ưu nên xem toàn bộ hệ thay vì chỉ đổi một plasticizer.
Điều chỉnh hệ hóa dẻo: Có thể cần lựa chọn hệ có low temperature flexibility phù hợp hơn với dải nhiệt mục tiêu.
Kiểm soát plasticizer efficiency: Mục tiêu là đạt độ mềm cần thiết nhưng vẫn giữ bề mặt và tính ổn định lâu dài.
Cân bằng compatibility và permanence: Một hệ cho độ mềm rất tốt ban đầu nhưng migration cao có thể không phù hợp với vòng đời sử dụng dài.
Đánh giá lại Shore A: Có thể cần thay vùng Shore mục tiêu, nhưng phải thử trên đúng độ dày thành phẩm.
Kiểm tra hệ ổn định và phụ gia: Stabilizer, lubricant và các thành phần khác cũng có thể ảnh hưởng đến quá trình gia công và tuổi thọ vật liệu.
Chạy thử trên thành phẩm: Công thức chỉ nên được chốt sau khi màng thực tế được kiểm tra ở nhiệt độ mục tiêu.
Với những nhà máy sử dụng lượng nguyên liệu lớn và muốn giảm biến động giữa các mẻ, phương án PVC mềm pha sẵn theo mã công thức có thể giúp kiểm soát dosing tốt hơn nếu đã hoàn tất quá trình trial trên dây chuyền.
8. Câu hỏi thường gặp về màng PVC ngăn lạnh bị cứng hoặc nứt
8.1 Vì sao màng mềm ở nhiệt độ phòng nhưng giòn trong kho lạnh?
Do độ cứng của PVC tăng khi nhiệt độ giảm. Nếu Tg hiệu dụng của compound chưa đủ thấp, vật liệu có thể mất flexibility dù Shore A ở nhiệt độ phòng vẫn đạt.
8.2 Plasticizer nào giúp PVC mềm tốt ở nhiệt độ thấp?
Không có một plasticizer tốt nhất cho mọi trường hợp. Adipate hoặc sebacate thường được xem xét cho low temperature flexibility, nhưng lựa chọn còn phụ thuộc migration, compatibility, cost và điều kiện sử dụng.
8.3 Độ dày có ảnh hưởng nguy cơ nứt không?
Có. Màng dày cần lực uốn lớn hơn và có thể tạo ứng suất cao hơn tại vùng gập. Vì vậy, test phải được thực hiện trên đúng độ dày thành phẩm.
9. AN ĐẠT tiếp nhận yêu cầu PVC mềm cho môi trường lạnh như thế nào?
Với các nhà máy đang sử dụng PVC mềm cho rèm, màng hoặc sản phẩm hoạt động ở nhiệt độ thấp, AN ĐẠT ưu tiên tiếp nhận dữ liệu sử dụng thực tế trước khi xem xét hướng nguyên liệu.
Các thông tin quan trọng gồm:
Dải nhiệt vận hành: Nhiệt độ thông thường và nhiệt độ thấp nhất.
Shore A hiện tại: Kèm trạng thái vật liệu sau khi conditioning lạnh nếu có.
Độ dày thành phẩm: Để đánh giá đúng độ linh hoạt tổng thể.
Mẫu mới và mẫu lỗi: Giúp so sánh mức thay đổi sau thời gian sử dụng.
Tần suất uốn hoặc đóng mở: Đặc biệt quan trọng với rèm kho lạnh.
Phương pháp gia công: Cán, đùn, hàn hoặc công nghệ khác.
Yêu cầu bề mặt: Độ trong, mức tack và ngoại quan sau sử dụng.
Từ các dữ liệu này, AN ĐẠT có thể đánh giá khả năng phát triển hoặc cung ứng nguyên liệu PVC mềm pha sẵn theo thông số kỹ thuật nếu phù hợp với dây chuyền và phạm vi sản xuất thực tế.
Với nhà máy công nghiệp sử dụng sản lượng lớn, việc khóa mã phối liệu sau khi trial đạt giúp giảm biến động từ công đoạn cân nhiều loại nguyên liệu riêng lẻ. Tuy nhiên, công thức vẫn cần được xác nhận ở đúng nhiệt độ và trên đúng thành phẩm trước khi chuyển sang cung ứng ổn định.
10. Kết luận
Màng PVC ngăn lạnh bị cứng hoặc nứt không nên được quy cho một chất hóa dẻo duy nhất. Tg hiệu dụng, hiệu quả hóa dẻo, migration, lão hóa, độ dày, ứng suất uốn và điều kiện sử dụng đều có thể góp phần tạo lỗi.
Nếu màng mới đã cứng ở nhiệt độ thấp, cần ưu tiên kiểm tra công thức và low temperature flexibility. Nếu màng chỉ cứng sau thời gian dài, migration và lão hóa cần được đánh giá nhiều hơn. Trường hợp nứt tập trung tại mép hoặc vùng uốn lại cần kiểm tra thêm yếu tố cơ học.
Nhà máy đang gặp lỗi có thể gửi mẫu mới, mẫu đã sử dụng, Shore A, độ dày, nhiệt độ vận hành và tần suất uốn để AN ĐẠT đánh giá phạm vi liên quan đến nguyên liệu và xác định hướng thử phù hợp.
Bên cạnh đó nếu các nhà máy hoặc đơn vị sản xuất rèm PVC cần hạt PVC trong để làm rèm nhựa, AN ĐẠT cũng có khả năng phối trộn hạt PVC hoàn chỉnh theo công nghệ máy. Liên hệ theo thông tin dưới đây để được tư vấn chi tiết nhất nhé!
Thông tin liên hệ - Công Ty TNHH Nhựa An Đạt
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Việt Nam.
Hotline/ ZALO: 0707488367
Email: congthanh.andat@gmail.com
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Xem thêm
>> PVC Compound mềm theo yêu cầu kỹ thuật
>> Gia công PVC Compound theo mẫu và thông số
>> AN ĐẠT – Giải pháp nguyên liệu PVC cho sản xuất công nghiệp
Bài viết liên quan
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


