No products in the cart.
Hạt nhựa PVC Granules cho ngành y tế cần đáp ứng gì?
Hạt nhựa PVC Granules cho ngành y tế phải được thiết kế theo đúng sản phẩm cuối, thay vì lựa chọn chỉ dựa trên tên gọi “hạt nhựa y tế”. Các chỉ tiêu như Shore A, độ trong, cơ tính, khả năng đùn, hàn và độ ổn định sau tiệt trùng cần được xác định rõ. AN ĐẠT sẽ giúp anh/chị hiểu các yêu cầu quan trọng trước khi đặt mẫu.
1. Vì sao yêu cầu kỹ thuật phải được xác định theo sản phẩm y tế?
Hạt nhựa PVC Granules cho ngành y tế không nên được lựa chọn chỉ bằng tên vật liệu hoặc một vài thông số chung. Mỗi sản phẩm như ống dẫn, dây mềm, túi, màng hoặc linh kiện đều có cấu trúc, kích thước, điều kiện gia công và yêu cầu sử dụng khác nhau. Công thức phù hợp cho một loại ống có thể quá mềm, quá cứng hoặc không ổn định khi chuyển sang sản phẩm khác.
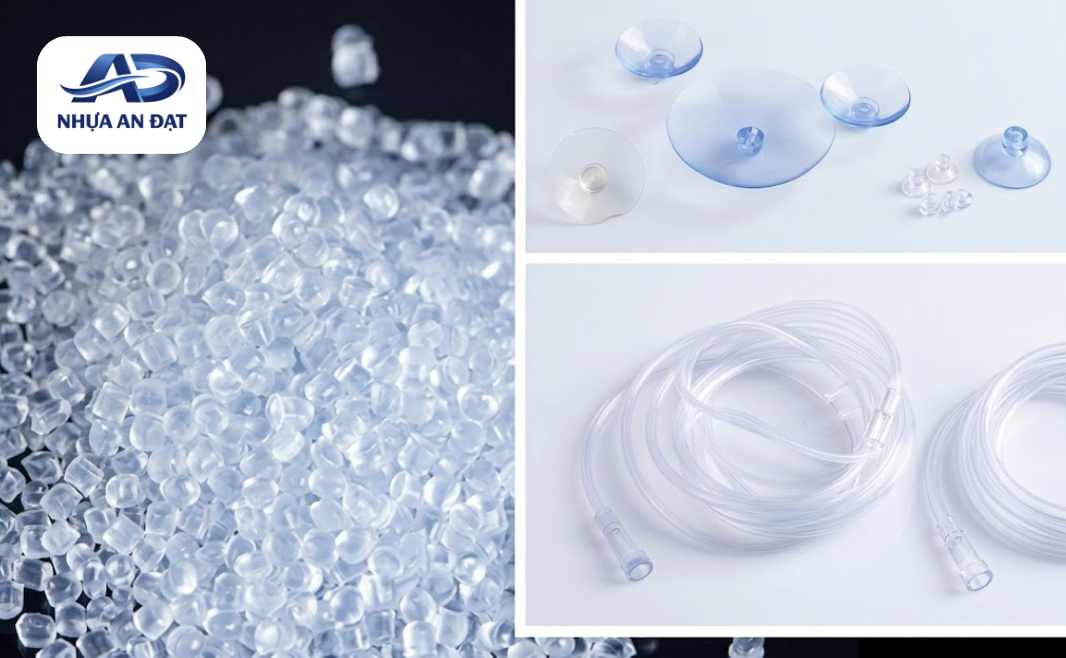
Doanh nghiệp cần bắt đầu từ thành phẩm cuối: sản phẩm dùng để làm gì, cần độ mềm bao nhiêu, có yêu cầu quan sát dòng chảy hay không, sử dụng phương pháp hàn nào và có trải qua tiệt trùng hay không. Những dữ liệu này là cơ sở để xác định hệ resin, chất hóa dẻo, chất ổn định, màu và các phụ gia đi kèm.
| Nhóm sản phẩm | Yêu cầu thường cần quan tâm |
|---|---|
| Ống và dây mềm | Shore A, chống gập, độ trong, ổn định đùn |
| Túi và màng | Độ mềm, độ bền đường hàn, chống rò |
| Linh kiện mềm | Độ đàn hồi, kích thước, khả năng lắp ráp |
| Sản phẩm tiệt trùng | Màu, mùi, cơ tính và độ trong sau xử lý |
Vì vậy, một công thức chỉ nên được chốt sau khi đã đối chiếu với mẫu thành phẩm và điều kiện sản xuất thực tế.
2. Shore A và tính linh hoạt cần được kiểm soát ra sao?
Shore A là thông số thường được dùng để mô tả độ cứng của các dòng nhựa PVC mềm. Tuy nhiên, Shore A không thể được chọn độc lập mà phải xem cùng độ dày, đường kính, hình học và chức năng của sản phẩm.
Nếu vật liệu quá mềm, ống có thể dễ xẹp, dính bề mặt, biến dạng khi cuộn hoặc khó giữ kích thước. Nếu quá cứng, sản phẩm có thể khó uốn, khó lắp đầu nối hoặc không đạt cảm giác sử dụng mong muốn. Hai sản phẩm có cùng Shore A vẫn có thể cho độ linh hoạt khác nhau do khác công thức, kích thước và điều kiện gia công.
Khi gửi yêu cầu làm mẫu, doanh nghiệp nên cung cấp Shore A mục tiêu kèm mẫu đối chứng, kích thước thành phẩm và điều kiện sử dụng. Cách này chính xác hơn so với chỉ yêu cầu một con số độ cứng chung cho mọi ứng dụng.
3. Độ trong, màu sắc và mùi của vật liệu
Độ trong của hạt chưa đủ để kết luận độ trong của sản phẩm sau gia công. Kết quả thực tế còn phụ thuộc mức tương hợp giữa resin và phụ gia, độ ẩm, nhiệt độ đùn, lực cắt, khuôn, tốc độ làm mát và điều kiện lưu kho.
Các tiêu chí cảm quan thường cần thống nhất gồm:
- Độ trong hoặc độ mờ: nên đánh giá trực tiếp trên ống, màng hoặc chi tiết có đúng độ dày mục tiêu.
- Màu sắc: cần có mẫu chuẩn hoặc giới hạn sai lệch màu để kiểm soát giữa các lô.
- Bề mặt: kiểm tra sọc, đốm, vết cháy, độ bóng và dấu hiệu nhiễm bẩn.
- Mùi: đánh giá trên vật liệu mới gia công và sau thời gian lưu mẫu phù hợp.
- Độ ổn định sau lưu kho: theo dõi hiện tượng đục, đổi màu, dính hoặc kết tinh phụ gia.
Doanh nghiệp nên thống nhất phương pháp đánh giá ngay từ giai đoạn thử mẫu để tránh việc bộ phận mua hàng, kỹ thuật và kiểm soát chất lượng sử dụng các tiêu chí khác nhau.
4. Các chỉ tiêu cơ tính cần quan tâm
Cơ tính ảnh hưởng trực tiếp đến khả năng gia công, lắp ráp và sử dụng của thành phẩm. Tùy sản phẩm, doanh nghiệp có thể cần kiểm soát:
- Độ bền kéo: phản ánh khả năng chịu lực trước khi vật liệu bị đứt.
- Độ giãn dài: cho biết mức độ kéo giãn của vật liệu.
- Độ đàn hồi và phục hồi: quan trọng với ống cần uốn, ép hoặc lắp đầu nối.
- Khả năng chống gập và chống xẹp: cần đánh giá cùng đường kính và độ dày thành ống.
- Độ bền sau lão hóa: giúp theo dõi thay đổi của sản phẩm trong quá trình lưu kho.
- Độ ổn định kích thước: hạn chế sai lệch khi đùn hoặc làm nguội.
Không nên so sánh hai công thức chỉ bằng một chỉ tiêu riêng lẻ. Công thức có độ bền kéo cao hơn chưa chắc phù hợp nếu sản phẩm trở nên quá cứng, khó gia công hoặc không đạt độ mềm cần thiết.
5. Độ ổn định khi đùn và hàn
Một công thức tốt cần vận hành ổn định trên dây chuyền thực tế. Với sản phẩm đùn, vật liệu phải cấp liệu đều, hóa dẻo ổn định, bề mặt thành phẩm đồng nhất và hạn chế bọt khí, sọc, cháy hoặc biến động kích thước.
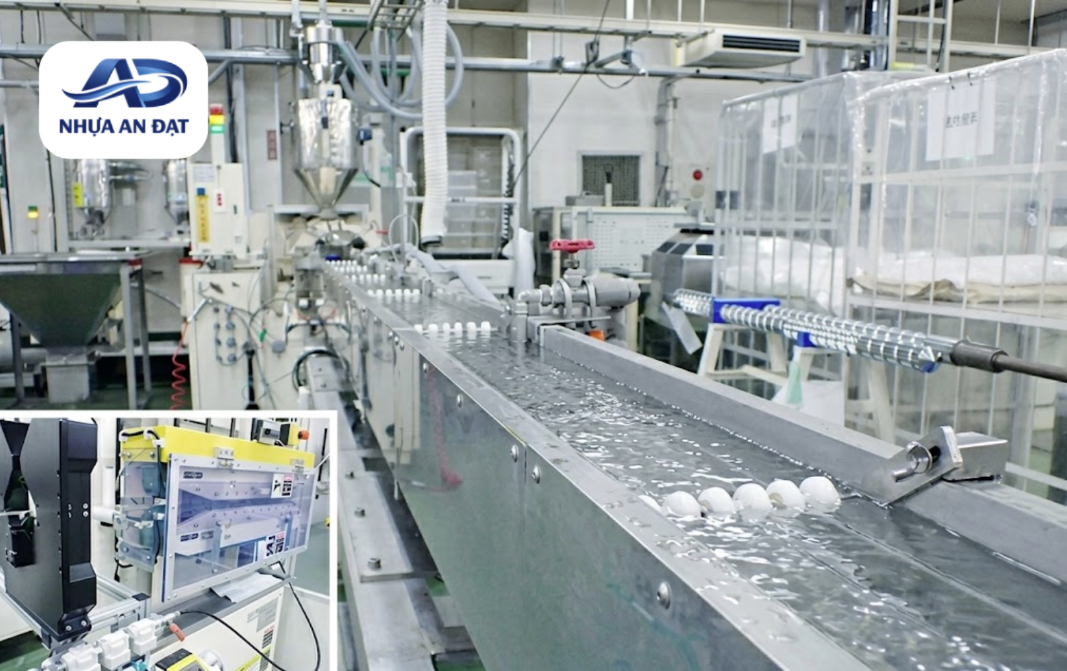
Các yếu tố nên được ghi nhận trong quá trình chạy thử gồm profile nhiệt, tốc độ trục vít, áp suất đầu khuôn, tốc độ kéo, phương pháp làm mát và tỷ lệ phế phẩm. Nếu sản phẩm cần hàn cao tần hoặc hàn nhiệt, doanh nghiệp phải đánh giá thêm độ bền đường hàn, khả năng bóc, hiện tượng cháy mép và nguy cơ rò rỉ.
Cùng một loại hạt nhựa PVC có thể cho kết quả khác nhau khi thay đổi máy, khuôn, độ dày hoặc thông số hàn. Vì vậy, mẫu nên được thử trên dây chuyền gần với điều kiện sản xuất hàng loạt nhất.
6. Khả năng ổn định sau tiệt trùng
Phương pháp tiệt trùng có thể ảnh hưởng đến màu sắc, mùi, độ trong, độ cứng, cơ tính và bề mặt của sản phẩm PVC. Mức độ thay đổi phụ thuộc công thức vật liệu, hình học thành phẩm, bao bì, chu trình xử lý và thời gian lưu sau tiệt trùng.
Trước khi chốt công thức, doanh nghiệp nên so sánh mẫu trước và sau tiệt trùng theo cùng một bộ tiêu chí. Với EO, cần lưu ý mùi, quá trình giải hấp và các thay đổi của thành phẩm sau chu trình. Với gamma, cần theo dõi nguy cơ đổi màu, giảm độ trong hoặc biến động cơ tính theo liều chiếu và thời gian sau chiếu.
Không nên mặc định một công thức phù hợp với mọi phương pháp tiệt trùng. Kết quả cần được xác nhận trên đúng sản phẩm, bao bì và chu trình thực tế.
7. Checklist gửi yêu cầu cho nhà sản xuất
Dữ liệu đầu vào càng rõ thì quá trình phát triển mẫu càng dễ đi đúng hướng.
- Tên và chức năng của sản phẩm cần sản xuất.
- Mẫu hạt hoặc mẫu thành phẩm đang sử dụng.
- Shore A hoặc độ mềm mục tiêu.
- Kích thước, đường kính và độ dày sản phẩm.
- Yêu cầu về độ trong, màu sắc, bề mặt và mùi.
- Chỉ tiêu độ bền kéo, độ giãn dài hoặc chống gập.
- Loại máy, khuôn và điều kiện gia công hiện tại.
- Phương pháp hàn nếu sản phẩm có đường hàn.
- Phương pháp và chu trình tiệt trùng dự kiến.
- Tiêu chí nghiệm thu mẫu và yêu cầu hồ sơ kỹ thuật.
Doanh nghiệp không nên chỉ gửi yêu cầu “hạt PVC y tế, mềm và trong”. Mô tả quá rộng sẽ làm tăng số vòng thử mẫu và khó xác định nguyên nhân khi thành phẩm chưa đạt.
8. AN ĐẠT hỗ trợ phát triển công thức như thế nào?
Tại AN ĐẠT, quá trình tư vấn vật liệu được bắt đầu từ yêu cầu thành phẩm, điều kiện máy và tiêu chí nghiệm thu của khách hàng. Chúng tôi có thể phối hợp điều chỉnh Shore A, độ trong, màu, mùi, tính gia công và độ ổn định giữa các lô theo phạm vi yêu cầu đã thống nhất.
Với các dự án GIA CÔNG HẠT NHỰA PVC, khách hàng nên gửi mẫu đối chứng, thông số mục tiêu và điều kiện chạy máy để quá trình phát triển công thức có căn cứ rõ ràng. Việc công nhận vật liệu phù hợp cho ứng dụng y tế cần gắn với đúng mã công thức, mẫu thử, sản phẩm cuối và hồ sơ đánh giá tương ứng, thay vì sử dụng một tuyên bố chung cho toàn bộ danh mục.
9. Kết luận
Lựa chọn hạt nhựa PVC Granules cho ngành y tế cần dựa trên sản phẩm cuối, Shore A, độ trong, cơ tính, khả năng đùn, hàn và mức độ ổn định sau tiệt trùng. Khi dữ liệu đầu vào được xác định đầy đủ, doanh nghiệp có thể giảm số vòng thử, hạn chế mua sai vật liệu và kiểm soát chất lượng thành phẩm tốt hơn.
Công Ty TNHH Nhựa An Đạt sẵn sàng tiếp nhận mẫu, thông số kỹ thuật và yêu cầu sản xuất để tư vấn công thức, gia công hạt nhựa và báo giá phù hợp. Anh/chị có thể liên hệ trực tiếp qua Hotline/Zalo để trao đổi yêu cầu cụ thể.
Xem thêm
- Nhựa nguyên sinh có độc không? Hiểu đúng để chọn đúng
- Sản xuất hạt nhựa PVC theo yêu cầu
- Gia công hạt nhựa PVC theo công thức
Địa chỉ: 267A Phạm Văn Cội, Tổ 6, Ấp Phú Hiệp, xã Phú Hòa Đông, TP.HCM, Vietnam.
Hotline/ ZALO: 0779 250 679
Website: https://andatplastic.vn/
Fanpage: https://www.facebook.com/share/18ZsaR5oPL/?mibextid=wwXIfr
Bài viết liên quan
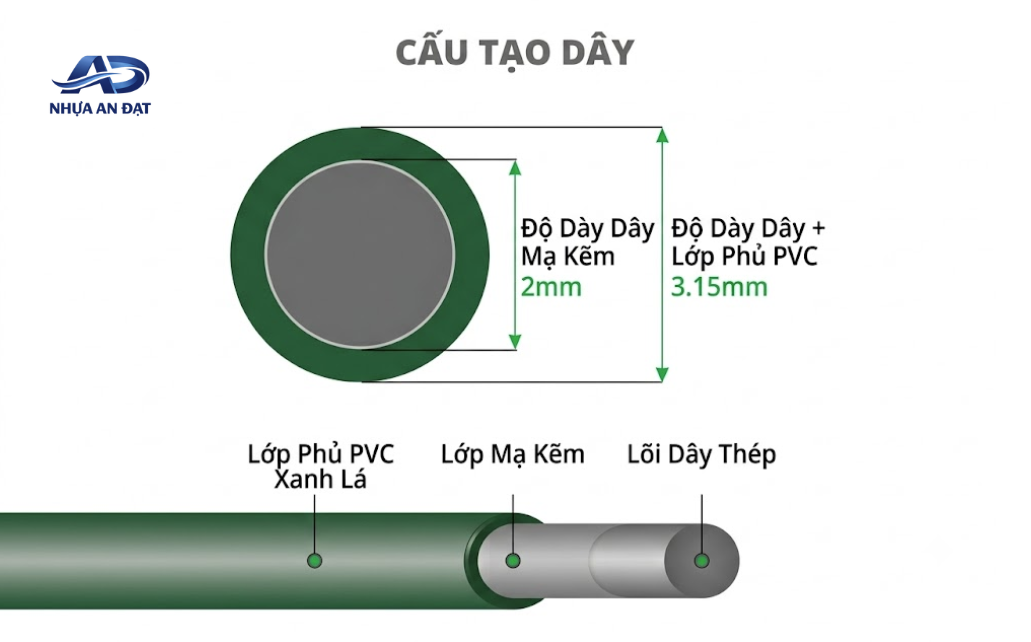
PVC Compound bọc dây rọ đá cần yêu cầu gì?
PVC Compound bọc dây rọ đá cần kiểm soát độ cứng, density, tensile, elongation, bề mặt và độ ổn định khi đùn, xoắn và sử dụng ngoài môi trường.
Tấm PVC võng không đều khi thermoforming do đâu?
Tấm PVC võng không đều khi thermoforming có thể do độ dày, orientation, fusion hoặc phân bố nhiệt. Cần tách nguyên nhân vật liệu và thiết bị.
Tấm PVC bị trắng khi thermoforming: Nguyên nhân và cách xử lý
Tấm PVC bị trắng khi thermoforming có thể do fusion, impact, orientation, nhiệt tạo hình hoặc tỷ lệ kéo giãn. Cần tách lỗi vật liệu và quy trình.


